


Nguyên nhân và cách khắc phục lỗi thường gặp khi tiện chi tiết bị sai kích thước, rung động hoặc sần bề mặt
13-10-2026 58
Chất lượng của chi tiết sau khi tiện phụ thuộc trực tiếp vào độ chính xác về kích thước, hình dạng hình học (độ tròn, độ trụ, độ côn) và chất lượng bề mặt (độ nhám, độ bóng). Mọi sai lệch phát sinh trong quá trình gia công đều có thể dẫn đến việc chi tiết không lắp ghép được, làm tăng tỷ lệ phế phẩm, đội chi phí vật liệu và kéo dài thời gian sản xuất.
Mục lục
Trong gia công cơ khí chế tạo, tiện là phương pháp cắt gọt nền tảng và phổ biến nhất để gia công các bề mặt tròn xoay như trục, bạc, ống lót, ren và mặt đầu. Tuy nhiên, việc duy trì sự ổn định về kích thước, chất lượng bề mặt và độ êm ái khi cắt không phải lúc nào cũng dễ dàng.
Bài viết này phân tích toàn diện ba nhóm lỗi phổ biến nhất trên máy tiện truyền thống lẫn máy tiện CNC, gồm sai kích thước, rung động khi cắt và bề mặt gia mặt sần, nhám, đồng thời cung cấp quy trình xử lý và phòng ngừa thực tế cho thợ vận hành, kỹ thuật viên và kỹ sư cơ khí.
Bài viết này phân tích toàn diện ba nhóm lỗi phổ biến nhất trên máy tiện truyền thống lẫn máy tiện CNC, gồm sai kích thước, rung động khi cắt và bề mặt gia mặt sần, nhám, đồng thời cung cấp quy trình xử lý và phòng ngừa thực tế cho thợ vận hành, kỹ thuật viên và kỹ sư cơ khí.
Tầm quan trọng của việc kiểm soát chất lượng khi tiện
Chất lượng của một chi tiết sau khi tiện phụ thuộc trực tiếp vào sự đồng bộ của hệ thống công nghệ: Máy – Dao – Phôi – Đồ gá (M-D-P-ĐG). Bất kỳ sự suy giảm nào ở một khâu cũng có thể dẫn đến sai lệch kích thước nghiêm trọng, làm giảm độ chính xác hình học, tăng tỷ lệ phế phẩm và kéo dài thời gian sản xuất.
Thực tế xưởng gia công cho thấy ba nhóm lỗi lớn thường xuyên xuất hiện độc lập hoặc đan xen lẫn nhau:
- Chi tiết bị sai đường kính, chiều dài hoặc độ đồng đều hình học.
- Dao, phôi hoặc hệ thống máy xuất hiện hiện tượng rung động trong quá trình cắt.
- Bề mặt chi tiết bị sần, nhám, xuất hiện vết xước, vết lẹo dao hoặc vân sóng bất thường.
Thông điệp cốt lõi: Không nên xử lý lỗi một cách cảm tính bằng cách thay đổi thông số cắt hoặc bù dao tùy tiện. Cần chẩn đoán đúng nguyên nhân gốc rễ từ máy, dao, phôi, đồ gá, chế độ cắt và phương pháp đo để xử lý dứt điểm.

Lỗi 1: Chi tiết tiện bị sai kích thước
1. Dấu hiệu nhận biết
- Đường kính ngoài (OD) hoặc đường kính trong (ID) lớn hơn hoặc nhỏ hơn so với bản vẽ thiết kế.
- Chiều dài chi tiết, chiều dài bậc hoặc chiều sâu lỗ không đạt yêu cầu kỹ thuật.
- Kích thước thay đổi dọc theo chiều dài trục, gây ra hiện tượng côn hoặc không đồng đều.
- Chi tiết đạt kích thước khi đo ở một vị trí nhưng lại sai lệch ở vị trí khác trên cùng một bề mặt.
- Kích thước dao động giữa các lần gia công hoặc giữa các chi tiết trong cùng một lô sản xuất.
- Lưu ý phân biệt: Sai kích thước danh nghĩa khác với sai hình dạng hình học. Ví dụ, đường kính trung bình có thể đạt dung sai, nhưng trục vẫn bị hiện tượng côn hoặc ôvan.
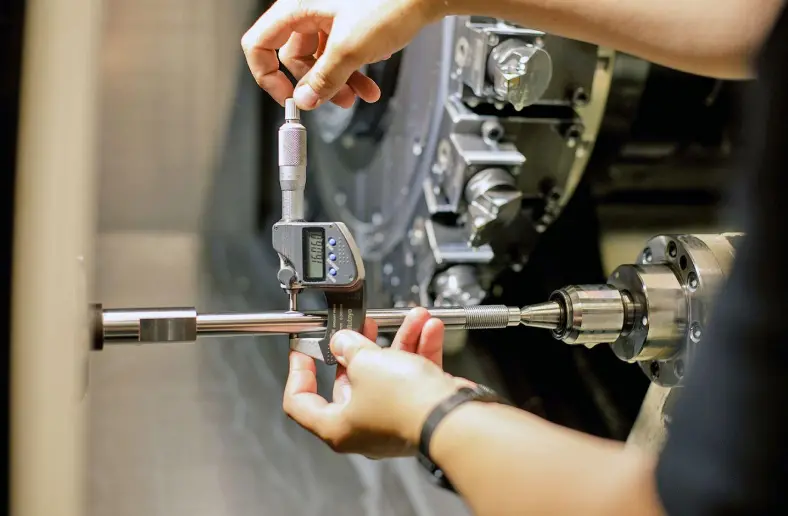
2. Nguyên nhân gây sai kích thước
- Sai số do thiết lập và vận hành máy: Đặt sai tọa độ gốc phôi, điểm chuẩn dao, nhập sai lượng bù dao hoặc nhầm lẫn đơn vị (mm/inch) trong lập trình CNC.
- Dao tiện bị mòn hoặc lắp đặt sai: Mòn mặt sau, sứt mẻ lưỡi cắt làm thay đổi điều kiện cắt và lực cắt; bán kính mũi dao thực tế khác với giá trị khai báo trên chương trình; cán dao kẹp lỏng hoặc nhô ra quá dài làm giảm độ cứng vững.
- Biến dạng do lực cắt và nhiệt độ: Phôi dài, đường kính nhỏ bị uốn cong (võng) dưới lực cắt; lực kẹp mâm cặp quá lớn làm méo phôi mỏng; nhiệt lượng sinh ra trong quá trình cắt làm giãn nở nhiệt cả dao, phôi và máy (đo khi chi tiết còn nóng sẽ cho kết quả sai lệch khi nguội).
- Hệ thống máy và gá đặt kém chính xác: Độ rơ cơ cấu truyền động, độ lặp lại định vị kém, độ đảo trục chính lớn; mâm cặp, collet hoặc chống tâm bị bẩn, mòn hoặc gá lệch tâm.
- Sai sót trong đo kiểm: Sử dụng dụng cụ đo không phù hợp với dung sai; panme hoặc thước cặp chưa hiệu chuẩn điểm 0; lực đo không ổn định, bề mặt đo có ba via hoặc nhiệt độ phòng đo không chuẩn.
3. Cách khắc phục
- Kiểm tra bản vẽ: Xác định rõ kích thước danh nghĩa, dung sai cho phép, chuẩn đo và các yêu cầu hình học kèm theo.
- Kiểm tra thiết lập: Đối chiếu lại tọa độ gốc, vị trí dao, chiều dài bù dao và mã lệnh chương trình gia công.
- Kiểm tra dao: Đánh giá độ sắc, độ mòn, bán kính mũi dao và độ chắc chắn của cụm kẹp dao.
- Kiểm tra gá đặt: Vệ sinh sạch bề mặt tiếp xúc, kiểm tra độ đồng tâm, lực kẹp của mâm cặp và độ siết của chống tâm.
- Điều chỉnh có kiểm soát: Thực hiện gia công thử một đoạn ngắn, đo đạc cẩn thận và hiệu chỉnh lượng bù theo đúng hướng sai lệch. Tuyệt đối không tự động bù dao dựa trên kết quả đo đơn lẻ chưa được xác thực.
- Kiểm tra nhiệt độ: Đợi chi tiết ổn định nhiệt trước khi tiến hành đo kiểm nghiệm thu đối với các chi tiết có dung sai cấp chính xác cao.
4. Biện pháp phòng ngừa
- Chạy mô phỏng hoặc kiểm tra kỹ chương trình và lượng bù dao trước khi cắt hàng loạt.
- Thực hiện đo kiểm chi tiết đầu tiên và kiểm tra định kỳ trong suốt quá trình gia công.
- Lập định mức tuổi thọ dao để chủ động thay mới trước khi chất lượng bề mặt và kích thước vượt giới hạn cho phép.
Lỗi 2: Máy tiện hoặc chi tiết bị rung động khi gia công
1. Dấu hiệu nhận biết
- Xuất hiện tiếng rít, tiếng va đập hoặc tiếng gầm rú bất thường khi lưỡi cắt tiếp xúc với vật liệu.
- Bề mặt chi tiết xuất hiện vân sóng, vết lặp tuần hoàn đều đặn hoặc các dải sáng tối xen kẽ.
- Thân dao, ổ dao hoặc phôi dao động nhìn thấy rõ bằng mắt thường trong quá trình cắt.
- Kích thước gia công bấp bênh, độ nhám bề mặt xấu; lưỡi cắt nhanh chóng bị mẻ, mòn vẹt hoặc gãy đột ngột.
- Phân biệt: Rung động cưỡng bức (do nguồn kích thích từ cơ cấu máy, mô tơ, truyền động) và rung tự kích - chatter (phát sinh do tương tác giữa lực cắt động và độ đàn hồi của hệ thống máy - dao - phôi).
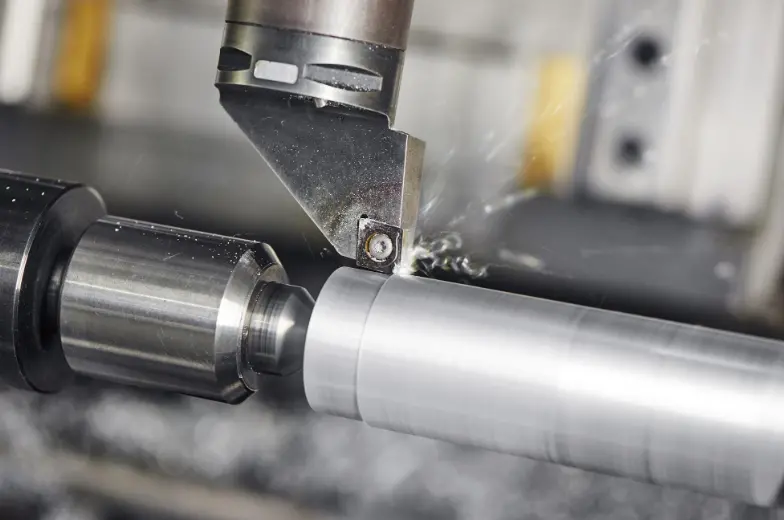
2. Nguyên nhân gây rung
- Độ cứng vững của hệ thống thấp: Phôi quá dài, mảnh hoặc tỷ lệ chiều dài/đường kính (L/D) lớn; cán dao nhô ra quá dài khỏi đài dao; ổ gá dao hoặc các mối ghép lỏng lẻo.
- Chế độ cắt không phù hợp: Tốc độ trục chính rơi vào vùng cộng hưởng dễ gây rung; chiều sâu cắt hoặc lượng chạy dao quá lớn làm lực cắt vượt quá khả năng chịu tải của hệ thống. (Lưu ý: Không phải lúc nào giảm tốc độ cắt cũng hết rung, một số hệ thống rung mạnh hơn ở vùng tốc độ thấp).
- Dao tiện không phù hợp: Mũi dao bị mòn cùn hoặc có hiện tượng bám dính vật liệu (lẹo dao); góc trước hoặc góc sau của dao không thích hợp với vật liệu gia công; bán kính mũi dao quá lớn tạo ra lực hướng kính cao trong điều kiện kém cứng vững.
- Nguồn rung từ môi trường và máy: Ổ trục chính bị mòn, rơ; máy đặt trên nền móng không vững chắc; phôi bị mất cân bằng khi quay ở tốc độ cao.
3. Cách khắc phục
- Dừng máy an toàn: Tuyệt đối không dùng tay chạm vào phôi đang quay hoặc dùng tay giữ phôi để cố gắng giảm rung.
- Tăng độ cứng vững: Rút ngắn phần nhô của dao, giảm phần phôi nhô khỏi mâm cặp, sử dụng chống tâm phụ hoặc luynet (steady rest / follow rest) khi gia công trục dài.
- Kiểm tra gá kẹp: Siết chặt lực kẹp đúng quy chuẩn, làm sạch mặt tựa, đảm bảo phôi không bị đảo hay trượt dọc trục.
- Kiểm tra dao: Thay thế mảnh dao sứt mẻ, kiểm tra lại góc độ và độ chắc chắn của cụm gá dao.
- Tối ưu chế độ cắt: Thử nghiệm điều chỉnh tốc độ trục chính, giảm lượng chạy dao hoặc chia nhỏ chiều sâu cắt dựa trên khuyến cáo kỹ thuật của nhà sản xuất dụng cụ cắt.
- Kiểm tra cơ khí máy: Kiểm tra độ rơ trục chính, tình trạng ổ bi và các bulông neo nền nếu hiện tượng rung xuất hiện liên tục ngay cả khi đổi chế độ cắt.
4. Biện pháp phòng ngừa
- Lựa chọn chế độ cắt phù hợp với năng lực thực tế và độ cứng vững của máy hiện có.
- Trang bị đầy đủ phụ kiện hỗ trợ (chống tâm, ống kẹp, luynet) khi gia công các chi tiết có độ mảnh cao.
- Duy trì lịch bảo dưỡng định kỳ hệ thống ổ trục, mâm cặp và các liên kết cơ khí.
Lỗi 3: Bề mặt chi tiết tiện bị sần, nhám hoặc có vết bất thường
1. Dấu hiệu nhận biết
- Bề mặt có các đường dao thô rõ rệt, gồ ghề, sờ tay thấy ráp hoặc không đạt chỉ tiêu độ nhám (Ra, Rz) trên bản vẽ.
- Xuất hiện các vết xước dọc theo chiều dài tiện hoặc các vết khấc lặp lại theo chu vi.
- Bề mặt có vùng bóng mịn xen kẽ vùng sần sùi, xuất hiện ba via sắc cạnh hoặc mép vật liệu bị xé rách.
- Trị số đo độ nhám thực tế vượt mức giới hạn cho phép.
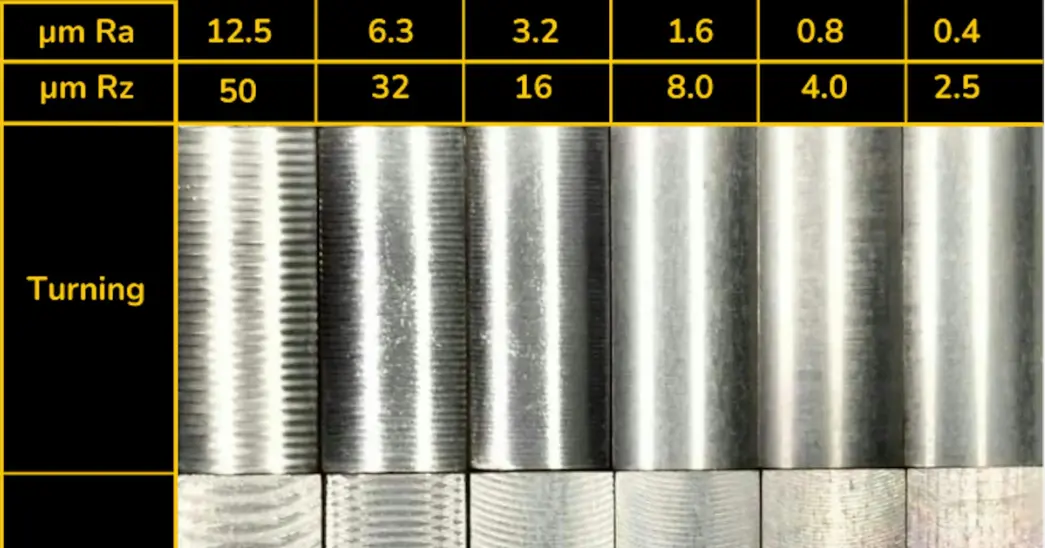
2. Nguyên nhân gây sần bề mặt
- Dao tiện bị mòn hoặc sứt mẻ: Lưỡi cắt mất độ sắc bén; mảnh dao bị nứt vi mô; bán kính mũi dao không phù hợp cho nguyên công tiện tinh.
- Chế độ cắt không hợp lý: Lượng chạy dao (f) quá lớn để lại bước dao sâu; tốc độ cắt không phù hợp sinh ra hiện tượng lẹo dao (built-up edge); chiều sâu cắt quá nhỏ khi tiện tinh làm dao bị cọ xát thay vì cắt gọt thực sự.
- Rung động: Các dao động biên độ nhỏ giữa dao và phôi để lại vân sóng tế vi trên bề mặt.
- Thoát phoi kém và bám dính: Phoi vụn không thoát kịp, bị cuốn lại cào xước bề mặt gia công; vật liệu dính bám vào mũi dao tạo thành lẹo dao làm xấu bề mặt; dòng dung dịch trơn nguội không đủ hoặc phun sai vị trí.
- Chất lượng phôi kém: Phôi đúc/rèn có lớp vỏ cứng, xỉ oxit bề mặt không đồng nhất; phôi bị đảo trục khi quay.
3. Cách khắc phục
- Thay hoặc xoay mảnh dao: Kiểm tra kỹ lưỡi cắt bằng kính lúp phóng đại, thay mới hoặc xoay góc mảnh dao khi phát hiện mòn, mẻ hoặc bám dính.
- Điều chỉnh lượng chạy dao: Giảm lượng chạy dao (f) một cách hợp lý nếu vết dao thô đều và không có hiện tượng rung động.
- Tối ưu hóa tốc độ cắt: Điều chỉnh tốc độ (tăng hoặc giảm có kiểm soát) để hạn chế hình thành lẹo dao và giảm thiểu mòn nhiệt.
- Cải thiện khả năng thoát phoi: Lựa chọn mảnh dao có hình học bẻ phoi phù hợp, điều chỉnh hướng vòi phun dung dịch trơn nguội làm mát chính xác vùng cắt.
- Lưu ý kỹ thuật quan trọng: Bán kính mũi dao lớn giúp cải thiện độ nhám lý thuyết trong điều kiện tiện ổn định, tuy nhiên nó cũng làm tăng lực hướng kính và nguy cơ phát sinh rung động. Do đó, cần cân đối bán kính mũi dao với độ cứng vững tổng thể của hệ thống.
4. Biện pháp phòng ngừa
- Sử dụng đúng chủng loại dao chuyên dụng cho gia công tinh tương ứng với vật liệu gia công.
- Kiểm tra thường xuyên hệ thống cấp dung dịch làm mát và tình trạng dòng chảy phoi trong suốt ca làm việc.
- Thực hiện đo kiểm độ nhám bề mặt định kỳ bằng máy đo chuyên dụng thay vì chỉ đánh giá bằng cảm quan sờ tay hay quan sát mắt thường.
Bảng tổng hợp lỗi, nguyên nhân và hướng xử lý
| Hiện tượng lỗi | Nguyên nhân cần ưu tiên kiểm tra | Hướng khắc phục chính |
| Đường kính quá lớn/nhỏ | Bù dao, tọa độ, mòn dao, độ võng | Kiểm tra bản vẽ, hiệu chỉnh bù dao có kiểm soát, kiểm tra tình trạng dao |
| Đường kính thay đổi dọc trục | Độ võng phôi, lệch gá, sai hình học máy | Kiểm tra độ đồng tâm, dùng chống tâm, đo kiểm nhiều tiết diện |
| Rung và có tiếng rít | Độ cứng vững thấp, chiều nhô dao lớn, tốc độ cắt không phù hợp | Gia cố gá đặt, rút ngắn phần nhô, thử chuyển dịch vùng tốc độ ổn định |
| Bề mặt có vân sóng | Rung tự kích hoặc rung cưỡng bức từ hệ thống | Xác định nguồn phát sinh rung, tối ưu hóa hệ thống máy – dao – phôi |
| Bề mặt nhám đều, vết dao lớn | Lượng chạy dao cao, hình học dao không hợp lý | Giảm lượng chạy dao, chọn dao tiện tinh và bán kính mũi phù hợp |
| Bề mặt xước, kéo rách | Phoi mắc kẹt, lẹo dao, lưỡi cắt hỏnh | Kiểm tra dao, cải thiện khả năng thoát phoi và dung dịch trơn nguội |
| Chất lượng giảm dần theo thời gian | Mòn dao, trôi nhiệt, sai lệch cơ khí máy | Quản lý tuổi thọ dao, ổn định nhiệt độ, bảo dưỡng định kỳ máy |
Quy trình chẩn đoán và khắc phục lỗi tiện theo từng bước
Để áp dụng hiệu quả tại xưởng sản xuất, kỹ thuật viên có thể tuân thủ quy trình 5 bước chuẩn hóa sau:
- Bước 1: Xác định chính xác lỗi và yêu cầu kỹ thuật Đối chiếu chi tiết với bản vẽ thiết kế, dung sai kích thước, yêu cầu hình học và độ nhám bề mặt; ghi nhận rõ vị trí và mức độ sai lệch thực tế.
- Bước 2: Kiểm tra các yếu tố dễ xác minh Kiểm tra tình trạng lưỡi dao, lượng bù dao, độ chắc chắn của gá đặt, chất lượng phôi đầu vào, dụng cụ đo và khả năng thoát phoi.
- Bước 3: Thay đổi từng yếu tố có kiểm soát Tuyệt đối không thay đổi đồng thời nhiều thông số một lúc. Ưu tiên xử lý các bất thường về cơ khí và gá kẹp trước, sau đó mới thử điều chỉnh chế độ cắt nếu cần thiết.
- Bước 4: Gia công thử và đo kiểm Tiến hành tiện thử trên mẫu, đo đạc lại kích thước, độ ổn định và chất lượng bề mặt bằng dụng cụ đo đạt chuẩn.
- Bước 5: Xác nhận và phòng ngừa tái diễn Ghi chép lại nguyên nhân, thông số sau điều chỉnh vào sổ tay kỹ thuật hoặc phiếu công nghệ; chỉ chuyển sang sản xuất hàng loạt khi chi tiết đã đạt 100% yêu cầu.
Những sai lầm cần tránh khi xử lý lỗi
- Tăng hoặc giảm tốc độ trục chính một cách cảm tính mà không tìm hiểu rõ nguồn gốc gây rung động.
- Liên tục thực hiện bù dao trên máy khi chưa kiểm chứng lại độ chính xác của dụng cụ đo và tình trạng gá đặt phôi.
- Chỉ thay mới dao tiện mà bỏ qua việc kiểm tra độ đảo trục chính, độ rơ cơ cấu hoặc độ cứng vững của cụm máy.
- Giảm lượng chạy dao quá mức cho phép khiến dao bị cọ xát, sinh nhiệt lớn và dễ tạo lẹo dao phá hủy bề mặt.
- Chỉ đánh giá chất lượng bề mặt (độ nhám) bằng mắt thường hoặc sờ tay trong khi bản vẽ có yêu cầu định lượng rõ ràng.
- Cố tình tiếp tục gia công khi phôi bị đảo lắc mạnh, đồ gá lỏng lẻo hoặc máy xuất hiện tiếng ồn nguy hiểm.
- Tự ý chỉnh sửa chương trình NC trực tiếp trên máy mà không chạy mô phỏng đồ họa hoặc kiểm tra kỹ lưỡng theo quy trình an toàn vận hành.
Kết luận
Ba nhóm lỗi phổ biến gồm sai kích thước, rung động và sần bề mặt trong quá trình tiện có mối quan hệ tương hỗ chặt chẽ với nhau, bắt nguồn từ sự phối hợp tổng hòa giữa máy, dao, phôi, đồ gá và chế độ cắt. Để khắc phục triệt để và nâng cao hiệu quả sản xuất, người thợ và kỹ thuật viên cần nắm vững bản chất kỹ thuật, phân biệt rõ biểu hiện bên ngoài với nguyên nhân cốt lõi, đồng thời tuân thủ nghiêm ngặt quy trình chẩn đoán từng bước kết hợp đo kiểm khách quan. Việc tiêu chuẩn hóa quy trình gá đặt, quản lý chặt chẽ tuổi thọ dụng cụ cắt và bảo dưỡng thiết bị định kỳ sẽ giúp xưởng cơ khí giảm thiểu tối đa tỷ lệ phế phẩm, tiết kiệm thời gian và duy trì ổn định chất lượng sản phẩm
