


Tổng quan về dung sai gia công tiện CNC
07-10-2026 24
Trong gia công tiện CNC (chuyên gia công các chi tiết có dạng trục, bạc, ren, côn, mặt trụ tròn trong/ngoài...), dung sai là yếu tố quyết định đến chất lượng, khả năng lắp ráp và chi phí sản xuất của sản phẩm.
Mục lục
Công nghệ tiện CNC đóng vai trò là một trong những trụ cột cốt lõi của ngành cơ khí chính xác, mang lại khả năng sản xuất hàng loạt các chi tiết tròn xoay với tốc độ cao, tính lặp lại tuyệt vời và độ phức tạp hình học lớn. Tuy nhiên, bất chấp sự tiên tiến của hệ thống điều khiển số, các chi tiết được gia công trên máy tiện CNC không bao giờ đạt được kích thước tuyệt đối hoàn hảo như bản vẽ thiết kế. Sự xuất hiện của các sai lệch nhỏ là điều tất yếu trong thực tế sản xuất.
Dung sai gia công tiện CNC chính là phạm vi sai lệch kích thước, hình dạng và vị trí cho phép của chi tiết so với kích thước danh nghĩa, đảm bảo chi tiết vẫn đáp ứng trọn vẹn chức năng thiết kế. Tầm quan trọng của dung sai thể hiện qua nhiều khía cạnh trọng yếu:
Dung sai gia công tiện CNC chính là phạm vi sai lệch kích thước, hình dạng và vị trí cho phép của chi tiết so với kích thước danh nghĩa, đảm bảo chi tiết vẫn đáp ứng trọn vẹn chức năng thiết kế. Tầm quan trọng của dung sai thể hiện qua nhiều khía cạnh trọng yếu:
- Độ chính xác kích thước chi tiết: Xác định rõ ràng giới hạn mà chi tiết phải tuân thủ để không bị coi là phế phẩm.
- Khả năng lắp ghép giữa các bộ phận: Đảm bảo tính lắp lẫn, giúp trục, bạc, ổ bi và các linh kiện khác kết hợp với nhau mượt mà theo đúng kiểu lắp lỏng, lắp trung gian hay lắp chặt.
- Chất lượng và tuổi thọ sản phẩm: Kiểm soát tốt dung sai giúp giảm thiểu ứng suất tập trung, chống mài mòn sớm và duy trì độ bền vận hành.
- Chi phí sản xuất và tỷ lệ sản phẩm đạt yêu cầu: Giúp tối ưu hóa quy trình, cân bằng giữa bài toán kỹ thuật và giá thành chế tạo.
Nội dung dưới đây sẽ phân tích chi tiết về bản chất của dung sai, các loại dung sai thường gặp, tiêu chuẩn áp dụng, các yếu tố ảnh hưởng cũng như phương pháp kiểm soát và lựa chọn dung sai phù hợp trong gia công tiện CNC.
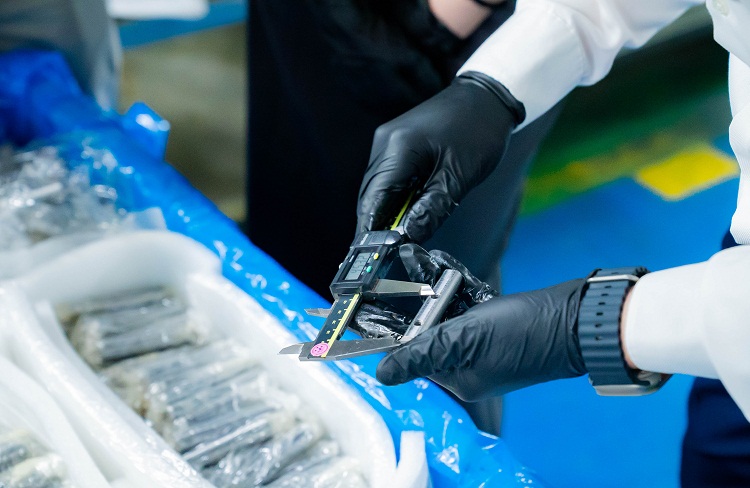
Dung sai trong gia công cơ khí là gì?
Dung sai là khoảng cho phép giữa giới hạn kích thước lớn nhất và nhỏ nhất mà một chi tiết cơ khí được phép có. Để hiểu rõ hơn, cần nắm vững các thuật ngữ nền tảng:
- Kích thước danh nghĩa: Kích thước cơ bản được ghi trên bản vẽ dùng để tính toán thiết kế.
- Kích thước giới hạn lớn nhất (Dmax): Giá trị kích thước lớn nhất cho phép của chi tiết.
- Kích thước giới hạn nhỏ nhất (Dmin): Giá trị kích thước nhỏ nhất cho phép của chi tiết.
- Sai lệch trên và sai lệch dưới: Hiệu đại số giữa kích thước giới hạn (lớn nhất hoặc nhỏ nhất) và kích thước danh nghĩa tương ứng.
- Dung sai kích thước: Chênh lệch giữa kích thước giới hạn lớn nhất và nhỏ nhất.
Công thức cơ bản tính dung sai kích thước:
T = Dmax - Dmin
Trong đó:
Trong đó:
- T: Dung sai kích thước.
- Dmax: Kích thước giới hạn lớn nhất.
- Dmin: Kích thước giới hạn nhỏ nhất.
Ví dụ minh họa: Một trục được thiết kế có đường kính danh nghĩa Ø20mm, dung sai ±0,02mm.
- Kích thước lớn nhất: 20,02 mm.
- Kích thước nhỏ nhất: 19,98 mm.
- Tổng dung sai: 0,04 mm.
Dung sai gia công tiện CNC có ý nghĩa gì?
- Đảm bảo chi tiết đáp ứng nghiêm ngặt các yêu cầu của bản vẽ kỹ thuật.
- Đảm bảo độ đồng đều cao giữa các sản phẩm trong cùng một lô gia công hàng loạt.
- Hỗ trợ lắp ghép chính xác tuyệt đối giữa các bề mặt tiếp xúc như trục, bạc, ổ bi.
- Kiểm soát và duy trì sự ổn định của toàn bộ quy trình sản xuất.
- Giảm thiểu tối đa chi phí sửa chữa, gia công lại và hạn chế phế phẩm phát sinh.
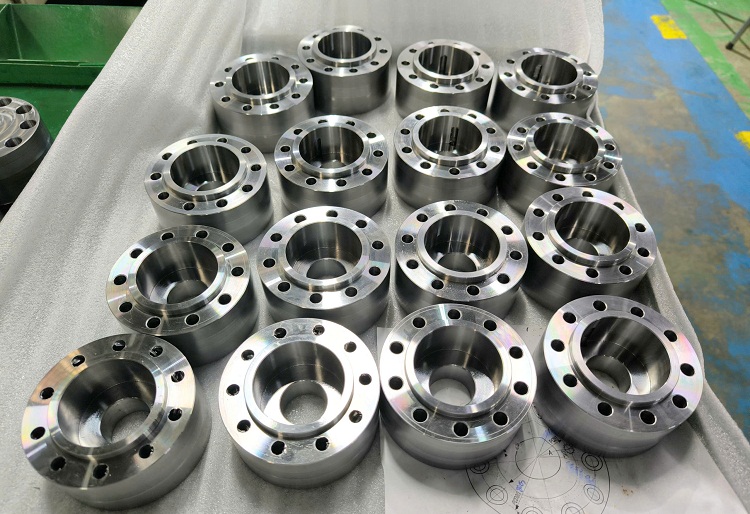
Phân biệt dung sai và độ chính xác gia công
Dung sai là giới hạn sai lệch được phép theo yêu cầu của thiết kế kỹ thuật, trong khi độ chính xác gia công thể hiện mức độ tiệm cận thực tế của chi tiết so với kích thước và hình học lý thuyết. Một cỗ máy tiện CNC có độ chính xác rất cao không đồng nghĩa với việc mọi chi tiết gia công ra sẽ tự động đạt dung sai yêu cầu. Khả năng đạt dung sai thực tế còn phụ thuộc vào nhiều yếu tố như độ sắc và mòn của dao cắt, vật liệu phôi, độ cứng vững của đồ gá, biến dạng nhiệt và năng lực đo kiểm.
Các loại dung sai trong gia công tiện CNC
1. Dung sai kích thước đường kính
Đây là chỉ tiêu phổ biến nhất trong quá trình tiện CNC, bao gồm:
- Dung sai đường kính ngoài của các loại trục.
- Dung sai đường kính trong của các lỗ tiện.
- Dung sai đường kính các bậc trục khác nhau.
- Dung sai đường kính ren hoặc các bề mặt lắp ghép đặc thù.
Các nguyên nhân chính gây ra sai lệch đường kính gồm mòn dao tiện, độ đảo của phôi hoặc trục chính, biến dạng do lực cắt, hiện tượng giãn nở nhiệt và sai số trong việc thiết lập bù dao hoặc lập trình CNC.
2. Dung sai chiều dài
Bao gồm dung sai chiều dài tổng thể của chi tiết, chiều dài giữa các bậc trục, và vị trí của mặt đầu hay vai trục. Yếu tố này chịu ảnh hưởng trực tiếp bởi phương pháp gá đặt, thao tác cắt đứt và cách xác định gốc tọa độ trục Z của người vận hành, tác động lớn đến vị trí lắp ráp và khoảng hở dọc trục.
3. Dung sai hình dạng
Các chỉ tiêu hình dạng quan trọng trên máy tiện CNC gồm độ tròn, độ trụ, độ thẳng của trục và độ phẳng của mặt đầu. Các yếu tố này bị chi phối bởi độ cứng vững của phôi, lực cắt, rung động trong quá trình gia công và nhiệt độ.
Lưu ý: Dung sai kích thước không thể thay thế cho dung sai hình dạng. Một chi tiết có đường kính nằm hoàn toàn trong giới hạn cho phép vẫn có thể không đạt yêu cầu về độ tròn hoặc độ trụ nếu phôi bị uốn hoặc kẹp quá chặt.
4. Dung sai vị trí và quan hệ hình học
Bao gồm độ đồng trục, độ đảo hướng kính, độ đảo mặt đầu và độ vuông góc giữa mặt đầu và đường tâm trục. Những yêu cầu này bắt buộc phải được biểu diễn bằng ký hiệu dung sai hình học và chuẩn đo trên bản vẽ; không nên mặc định rằng chỉ cần đạt kích thước đường kính và chiều dài là đủ.
5. Dung sai ren tiện CNC
Bao gồm dung sai đường kính lớn, đường kính trung bình, đường kính chân ren, cũng như yêu cầu về bước ren và biên dạng ren. Cần phân biệt rõ ren hệ mét, ren hệ inch và các hệ ren chuyên dụng. Tiêu chuẩn dung sai phổ biến cho ren hệ mét thông dụng là ISO 965. Chất lượng ren chịu ảnh hưởng lớn từ loại dao tiện ren, chế độ cắt, vật liệu và phương pháp kiểm tra thực tế.
Dung sai gia công tiện CNC tiêu chuẩn là bao nhiêu?
Dung sai không có một giá trị cố định áp dụng cho mọi chi tiết mà thay đổi tùy theo yêu cầu kỹ thuật. Cần phân biệt rõ dung sai gia công thực tế, dung sai được ghi trên bản vẽ và dung sai chung.
| Nhóm yêu cầu | Dung sai tham khảo | Ứng dụng |
| Gia công thông thường | ±0,10mm | Chi tiết ít yêu cầu lắp ghép chính xác |
| Gia công chính xác thông dụng | ±0,05mm | Trục, bạc và chi tiết máy phổ thông |
| Gia công chính xác cao | ±0,02mm | Bề mặt lắp ghép, chi tiết cần kiểm soát chặt |
| Gia công dung sai rất nhỏ | ±0,01mm hoặc nhỏ hơn | Chi tiết chính xác cao, yêu cầu chuyên biệt |
* Lưu ý: Các mức trên chỉ mang tính chất tham khảo để giải thích khái niệm, không phải bảng dung sai tiêu chuẩn hay cam kết năng lực của mọi máy tiện CNC. Khả năng thực tế cần được xác nhận dựa trên đường kính, chiều dài, vật liệu, hình học và điều kiện đo kiểm.
Những yếu tố ảnh hưởng đến dung sai gia công tiện CNC
- Độ chính xác và độ cứng vững của máy tiện CNC: Độ đảo trục chính, độ rơ của hệ thống truyền động, độ cứng vững của thân máy và bàn dao, cùng với tần suất bảo trì, hiệu chuẩn máy ảnh hưởng trực tiếp đến khả năng duy trì dung sai ổn định.
- Dao tiện và tình trạng mòn dao: Hình học dao, bán kính mũi dao, vật liệu chế tạo dao, lớp phủ bề mặt và quá trình mòn dao theo thời gian sử dụng sẽ làm thay đổi kích thước cắt thực tế, tác động trực tiếp đến đường kính và độ nhám bề mặt chi tiết.
- Vật liệu gia công: Các nhóm vật liệu như thép carbon, thép hợp kim, inox, nhôm, đồng hay nhựa kỹ thuật có độ cứng, tính dẻo, khả năng thoát phoi và hệ số biến dạng nhiệt khác nhau, đòi hỏi chế độ cắt và chiến lược gia công phù hợp.
- Chế độ cắt: Tốc độ cắt, lượng chạy dao, chiều sâu cắt và hiệu quả của dung dịch làm mát quyết định mức độ phát sinh lực cắt và rung động, từ đó ảnh hưởng trực tiếp đến sai số kích thước.
- Phương pháp gá đặt phôi: Việc sử dụng mâm cặp, collet, chống tâm cho trục dài hay giá đỡ phụ trợ quyết định độ cứng vững và lực kẹp. Lực kẹp quá lớn có thể làm biến dạng chi tiết mỏng, trong khi lực kẹp quá nhỏ dễ làm lệch phôi.
- Nhiệt độ và môi trường gia công: Nhiệt lượng sinh ra trong quá trình cắt gây giãn nở nhiệt cho cả phôi và máy. Do đó, việc duy trì nhiệt độ ổn định và để chi tiết đạt cân bằng nhiệt trước khi đo kiểm là vô cùng quan trọng đối với các dung sai nhỏ.
- Lập trình và bù dao CNC: Sai sót trong việc thiết lập gốc tọa độ, thiết lập bán kính mũi dao, bù mòn dao hoặc lỗi nhập thông số chương trình sẽ trực tiếp dẫn đến sản phẩm không đạt dung sai.
Phương pháp kiểm tra dung sai sau khi tiện CNC
- Sử dụng thước cặp: Phù hợp để kiểm tra nhanh các kích thước thông thường, tuy nhiên độ phân giải có thể không đáp ứng được các yêu cầu dung sai rất nhỏ.
- Sử dụng panme: Dụng cụ đo chuyên dụng để kiểm tra đường kính ngoài và chiều dày với độ chính xác cao. Cần lựa chọn dải đo và lực đo thích hợp, đo tại nhiều vị trí để phát hiện hiện tượng côn hoặc sai lệch.
- Sử dụng đồng hồ so: Dùng để kiểm tra độ đảo, độ lệch và một số sai lệch hình học khi kết hợp với bàn máp và đồ gá chuẩn.
- Sử dụng dưỡng kiểm và dụng cụ đo chuyên dụng: Bao gồm dưỡng kiểm ren, dưỡng giới hạn GO/NO-GO, panme đo trong, đồng hồ đo lỗ, hoặc máy đo tọa độ (CMM) đối với các chi tiết có hình học phức tạp.
Quy trình kiểm tra dung sai tiêu chuẩn:
- Đọc kỹ bản vẽ và xác định các kích thước trọng yếu.
- Lựa chọn dụng cụ đo có độ chính xác phù hợp với dung sai cần kiểm tra.
- Làm sạch chi tiết và bề mặt dụng cụ đo.
- Kiểm tra điều kiện môi trường đo và tình trạng hiệu chuẩn dụng cụ.
- Thực hiện đo tại số lượng vị trí và tần suất quy định.
- Đối chiếu kết quả đo với giới hạn cho phép trên bản vẽ.
- Ghi nhận kết quả, phân loại và xử lý sản phẩm không phù hợp.
Các lỗi dung sai thường gặp khi tiện CNC và cách khắc phục
| Lỗi thường gặp | Nguyên nhân có thể | Hướng khắc phục |
| Đường kính lớn hoặc nhỏ hơn yêu cầu | Sai bù dao, mòn dao, giãn nở nhiệt | Hiệu chỉnh bù dao, kiểm tra nhiệt độ và đo kiểm lại |
| Chi tiết bị côn | Võng phôi, độ đảo hoặc gá đặt chưa phù hợp | Tăng độ cứng vững, kiểm tra lại gá đặt và điều kiện cắt |
| Độ đảo vượt giới hạn | Gá lệch, sai chuẩn, độ đảo trục chính | Kiểm tra chuẩn gá, độ đảo phôi và trục chính |
| Chiều dài sai lệch | Sai gốc tọa độ hoặc vị trí mặt đầu | Kiểm tra lại chuẩn chiều dài và chương trình gia công |
| Ren không đạt yêu cầu | Sai bước ren, dao mòn hoặc sai thông số | Kiểm tra dụng cụ cắt, chương trình và dưỡng ren |
| Kích thước không ổn định giữa các sản phẩm | Mòn dao, nhiệt độ và quy trình chưa ổn định | Theo dõi xu hướng kích thước, chuẩn hóa quy trình |
Quy trình kiểm soát dung sai trong sản xuất tiện CNC
1. Trước khi gia công:
- Kiểm tra kỹ bản vẽ kỹ thuật và phiên bản tài liệu mới nhất.
- Xác định rõ các kích thước trọng yếu và dung sai áp dụng.
- Kiểm tra tình trạng máy, dao cắt, đồ gá và dụng cụ đo.
- Lập kế hoạch gia công và phương án kiểm tra chất lượng cụ thể.
2. Trong quá trình gia công:
- Tiến hành đo kiểm cẩn thận trên chi tiết gia công đầu tiên (First Article Inspection).
- Duy trì kiểm tra kích thước theo đúng tần suất quy định trong sản xuất.
- Theo dõi sát mức độ mòn của dao và xu hướng dịch chuyển kích thước.
- Thực hiện điều chỉnh thông số trong phạm vi giới hạn đã được phê duyệt.
3. Sau khi gia công:
- Kiểm tra toàn diện kích thước và dung sai hình học theo yêu cầu bản vẽ.
- Kiểm tra ren, độ bóng bề mặt và các đặc tính chức năng.
- Lập báo cáo đo kiểm chi tiết khi có yêu cầu.
- Phân loại rõ ràng sản phẩm đạt và không đạt, thực hiện truy xuất nguyên nhân khi phát sinh lỗi.
Ví dụ thực tế về lựa chọn và kiểm soát dung sai tiện CNC
1. Ví dụ gia công trục đường kính Ø20mm
Giả sử bản vẽ yêu cầu:
- Đường kính danh nghĩa: Ø20mm.
- Dung sai kích thước: ±0,02mm.
- Giới hạn kích thước cho phép: 19,98mm đến 20,02mm.
Quá trình triển khai đòi hỏi lựa chọn panme đo ngoài có độ chia 0,001 mm hoặc 0,01 mm, tiến hành đo tại nhiều vị trí dọc theo chiều dài trục để đánh giá hiện tượng mòn dao và biến dạng nhiệt, đồng thời thiết lập biểu đồ kiểm soát xu hướng kích thước khi sản xuất hàng loạt.
2. Ví dụ gia công trục lắp ổ bi
Bề mặt lắp ổ bi đòi hỏi độ chính xác cao nhằm đảm bảo tiếp xúc đồng đều với vòng trong của ổ bi. Miền dung sai trục thường được chỉ định theo các ký hiệu tiêu chuẩn như k5, m5 hoặc j6 tùy thuộc vào tải trọng và điều kiện làm việc. Việc kiểm tra không chỉ dừng lại ở đường kính mà bắt buộc phải kiểm soát chặt chẽ độ tròn, độ trụ và độ đảo hướng kính.
3. Ví dụ gia công chi tiết có ren
Khi gia công ren, việc kiểm tra đường kính đỉnh ren ngoài là chưa đủ. Cần phải kiểm tra đường kính trung bình và bước ren bằng dưỡng ren chuyên dụng (GO/NO-GO ring gauge) để đảm bảo khả năng lắp ghép chính xác với lỗ ren tương ứng.
Kết luận
Dung sai là yếu tố cốt lõi quyết định trực tiếp đến khả năng lắp ghép, độ bền và chất lượng tổng thể của các chi tiết tiện CNC. Việc lựa chọn dung sai cần dựa trên cơ sở chức năng thực tế, tiêu chuẩn kỹ thuật áp dụng và năng lực sản xuất của hệ thống thiết bị. Doanh nghiệp cần thực hiện kiểm tra đầy đủ cả dung sai kích thước, hình học và các yêu cầu bề mặt để đảm bảo sản phẩm hoàn thiện đạt tiêu chuẩn cao nhất.
Nếu bạn đang tìm kiếm giải pháp gia công cơ khí chính xác và cần tư vấn chuyên sâu về phương án thiết kế, lựa chọn dung sai cũng như tối ưu hóa quy trình chế tạo, hãy gửi bản vẽ kỹ thuật ngay cho chúng tôi để nhận được sự hỗ trợ chuyên nghiệp và phương án gia công phù hợp nhất.
