


Tiện khỏa mặt đầu là gì? Kỹ thuật, Nguyên lý và Quy trình gia công
17-10-2026 7
Tiện khỏa mặt đầu là phương pháp gia công cơ khí thiết yếu giúp tạo ra bề mặt phẳng vuông góc với trục quay, đảm bảo độ chính xác cao cho chi tiết. Công nghệ này đóng vai trò quyết định trong việc chuẩn bị phôi chuẩn, tối ưu hóa chất lượng lắp ghép và nâng cao độ bền cho sản phẩm.
Mục lục
Tiện cơ khí là phương pháp gia công cắt gọt kim loại phổ biến, trong đó phôi thường quay quanh trục chính của máy, còn dao tiện thực hiện chuyển động tiến dao (tịnh tiến) để bóc đi lớp vật liệu dư, tạo ra hình dáng và kích thước chi tiết theo yêu cầu.
Phương pháp này được ứng dụng rộng rãi để gia công các bề mặt tròn xoay như trục, bạc, ống lót, bánh răng dạng đĩa và nhiều chi tiết khác. Tùy thuộc vào hình dạng bề mặt cần gia công, tiện bao gồm nhiều nguyên công khác nhau như tiện trụ ngoài, tiện trụ trong, tiện côn, tiện ren, tiện rãnh và tiện khỏa mặt đầu.
Trong đó, tiện khỏa mặt đầu đóng vai trò là "bước đệm" tối quan trọng, quyết định đến chất lượng bề mặt và độ vuông góc của toàn bộ chi tiết. Vậy tiện khỏa mặt đầu là gì và quy trình này diễn ra như thế nào? Hãy cùng tìm hiểu chi tiết trong bài viết dưới đây.
Tiện khỏa mặt đầu là gì?
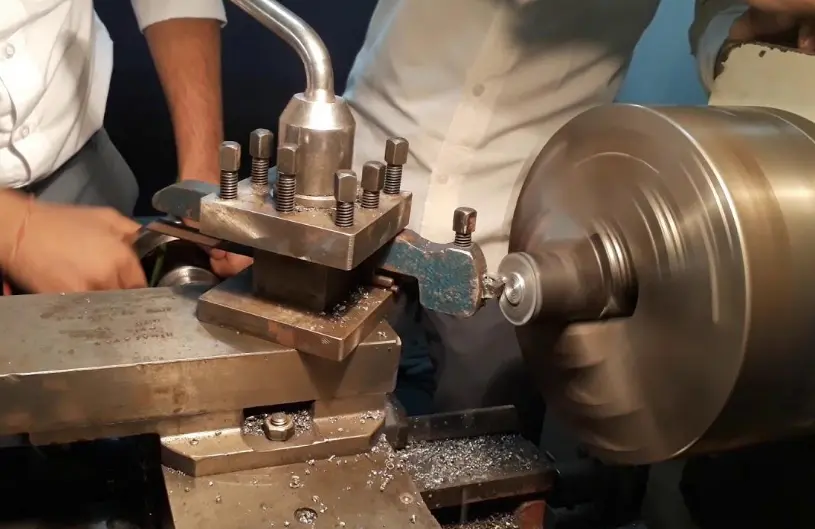
Tiện khỏa mặt đầu (hay còn gọi là tiện mặt đầu, tiện phẳng mặt đầu) là phương pháp gia công nhằm tạo ra một bề mặt phẳng vuông góc (hoặc xấp xỉ vuông góc) với trục quay của chi tiết bằng dao tiện. Trong quá trình gia công, phôi quay tròn quanh trục chính, còn dao tiện tiến theo phương vuông góc với trục quay của phôi để bóc đi lớp kim loại dư dưới dạng phoi.
Nguyên lý chuyển động
Quá trình tiện khỏa mặt đầu bao gồm các chuyển động cơ bản sau:
- Chuyển động cắt chính: Phôi quay quanh trục chính của máy tiện, cung cấp vận tốc cắt cho quá trình bóc tách vật liệu.
- Chuyển động chạy dao: Dao tiện dịch chuyển theo phương hướng kính (vuông góc với trục quay), thường di chuyển từ mép ngoài vào tâm hoặc từ tâm ra ngoài tùy thuộc vào phương án công nghệ và loại dao.
- Chiều sâu cắt: Được xác định theo lượng vật liệu cần bóc bỏ tính theo phương trục của phôi.
* Lưu ý quan trọng: Cần phân biệt rõ chiều sâu cắt khi khỏa mặt đầu được đo theo phương dọc trục của phôi, trong khi lượng chạy dao lại thực hiện chủ yếu theo phương hướng kính.
Đặc điểm của quá trình cắt
- Vận tốc cắt thay đổi: Do tốc độ quay của phôi (n, vòng/phút) được giữ không đổi trong suốt hành trình tiến dao hướng kính, vận tốc cắt (Vc) sẽ giảm dần khi dao dịch chuyển từ ngoài vào gần tâm.
- Vùng gần tâm: Tại tâm quay, vận tốc cắt lý thuyết tiến về 0, làm thay đổi cơ chế cắt và khả năng thoát phoi, dễ sinh ra ứng suất cục bộ hoặc để lại mấu ở tâm nếu dao không được gá chuẩn xác.
- Độ chính xác: Độ phẳng và độ vuông góc của mặt đầu phụ thuộc trực tiếp vào độ chính xác của máy tiện, độ cứng vững của hệ thống công nghệ (máy - đồ gá - dao - phôi), tình trạng sắc bén của lưỡi dao và phương pháp gá đặt.
Máy móc, dụng cụ và thiết bị sử dụng
1. Máy gia công
- Máy tiện vạn năng: Phù hợp với sản xuất đơn chiếc, sửa chữa cơ khí và công tác đào tạo thực hành trong xưởng.
- Máy tiện CNC: Phù hợp với sản xuất hàng loạt, đòi hỏi độ lặp lại cao, năng suất lớn và khả năng tự động hóa chu trình cắt.
- Các bộ phận chính: Trục chính, mâm cặp, bàn xe dao, bàn trượt ngang và ổ gá dao.
2. Dụng cụ cắt
- Sử dụng dao tiện mặt đầu chuyên dụng hoặc dao tiện ngoài có hình học cho phép tiện khỏa mặt đầu.
- Vật liệu làm phần cắt của dao: Thép gió (HSS), hợp kim cứng hoặc các vật liệu tiên tiến khác phù hợp với cơ tính của phôi.
- Lưỡi cắt phải sắc bén, không sứt mẻ; dao được kẹp chặt trong ổ gá và điều chỉnh đúng chiều cao tâm.
3. Dụng cụ gá đặt
- Mâm cặp ba chấu tự định tâm hoặc mâm cặp bốn chấu độc lập.
- Đồ gá chuyên dùng khi hình dạng phôi phức tạp không thể kẹp trực tiếp bằng mâm cặp thông thường.
- Chống tâm hoặc giá đỡ (luy-ni) khi cần hỗ trợ các chi tiết dài, đảm bảo không cản trở hành trình chạy dao hướng kính.
4. Dụng cụ đo và kiểm tra
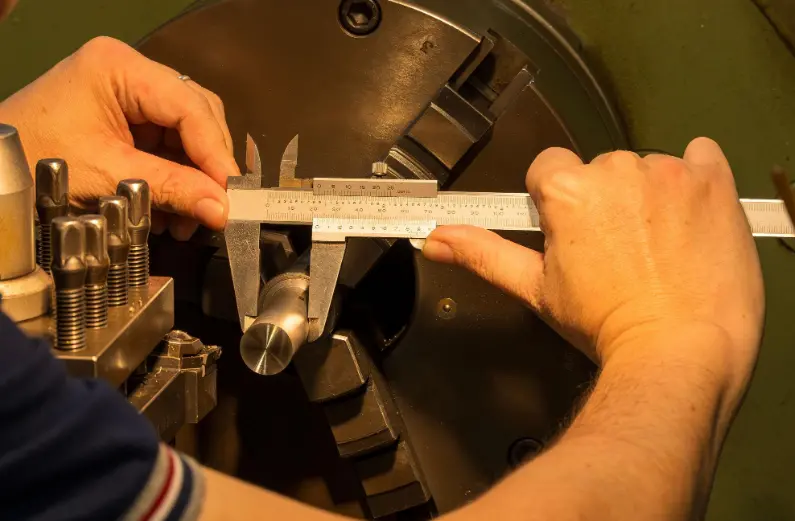
- Thước cặp để kiểm tra chiều dài sơ bộ và kích thước hình học cơ bản.
- Panme đo ngoài hoặc dụng cụ đo chiều dài chuyên dụng đạt cấp chính xác yêu cầu.
- Đồng hồ so kết hợp gá đo để kiểm tra độ đảo mặt đầu hoặc đánh giá độ vuông góc.
- Máy đo độ nhám bề mặt khi bản vẽ kỹ thuật có quy định khắt khe về chỉ tiêu nhám (Ra, Rz).
Quy trình thực hiện tiện khỏa mặt đầu
- Bước 1. Nghiên cứu bản vẽ và chuẩn bị phôi: Xác định đường kính phôi, chiều dài yêu cầu, lượng dư gia công, độ nhám, độ phẳng và độ vuông góc. Kiểm tra tình trạng phôi (độ cong, lớp ôxy hóa, ba via, độ nghiêng mặt đầu ban đầu) để tính toán lượng vật liệu cần bóc bỏ hợp lý.
- Bước 2. Gá đặt phôi: Kẹp phôi chắc chắn trong mâm cặp, bảo đảm độ đồng tâm. Giữ phần phôi nhô ra khỏi mâm cặp ở mức ngắn nhất có thể nhưng vẫn đủ không gian an toàn để dao gia công. Kiểm tra chặt chẽ và tháo chìa khóa mâm cặp trước khi khởi động máy.
- Bước 3. Gá và điều chỉnh dao: Lắp dao vào ổ gá, siết chặt các bu-lông cố định. Điều chỉnh mũi dao nằm ngang đúng chiều cao tâm trục chính. Lựa chọn hướng tiến dao phù hợp, đảm bảo tuyệt đối không để dao va chạm với mâm cặp hay chấu kẹp trong suốt quá trình gia công.
- Bước 4. Chọn chế độ cắt: Xác định tốc độ quay trục chính và lượng chạy dao dựa trên vật liệu phôi, vật liệu dao, đường kính gia công và công suất máy.
- Bước 5. Tiến hành tiện phá thô: Khởi động máy, đưa dao tiếp xúc với mặt đầu phôi theo quy trình vận hành an toàn. Cho dao tiến theo phương hướng kính để bóc nhanh lớp vật liệu dư. Quan sát phoi hình thành, tiếng cắt và mức độ rung động, đồng thời để lại lượng dư hợp lý cho nguyên công tinh.
- Bước 6. Tiện tinh mặt đầu: Điều chỉnh chế độ cắt tinh (lượng chạy dao nhỏ, chiều sâu cắt nhỏ) để đạt chất lượng bề mặt và độ phẳng yêu cầu. Cho dao cắt qua hết vùng tâm để tránh để lại mấu hoặc vùng chưa được gia công sạch.
- Bước 7. Kiểm tra sản phẩm: Dừng hoàn toàn trục chính trước khi tiến hành đo kiểm. Kiểm tra chiều dài chi tiết, hình dạng mặt đầu, độ nhám và các dung sai hình học quy định trên bản vẽ.
Các thông số công nghệ khi tiện khỏa mặt đầu
1. Tốc độ cắt
Tốc độ cắt Vc là vận tốc tương đối giữa lưỡi cắt của dao và bề mặt phôi tại vùng cắt, tính bằng mét trên phút (m/phút). Công thức xác định tốc độ cắt tại đường kính gia công bất kỳ:
Khi tiện mặt đầu với tốc độ quay cố định, đường kính D giảm dần khi dao tiến sát tâm, do đó tốc độ cắt thực tế cũng giảm theo.
2. Lượng chạy dao
Lượng chạy dao f là quãng đường dịch chuyển của dao sau mỗi vòng quay của phôi, đơn vị là mm/vòng. Lượng chạy dao lớn giúp nâng cao năng suất cắt gọt nhưng có thể làm tăng lực cắt và độ nhám bề mặt; ngược lại, lượng chạy dao nhỏ được dùng khi tiện tinh để đạt bề mặt nhẵn bóng.
3. Chiều sâu cắt
Chiều sâu cắt ap là chiều dày lớp vật liệu được bóc đi theo phương vuông góc với bề mặt đã gia công (được tính theo phương dọc trục đối với tiện khỏa mặt đầu). Khi phá thô, chọn ap lớn trong giới hạn cho phép; khi tiện tinh, chọn ap nhỏ.
Các yếu tố ảnh hưởng đến chế độ cắt
- Cơ tính và độ cứng của vật liệu phôi.
- Vật liệu làm dao, hình học lưỡi cắt và độ mòn của dao.
- Đường kính phôi và sự biến thiên vận tốc theo bán kính.
- Công suất, độ cứng vững và giới hạn số vòng quay của máy.
- Khả năng kẹp chặt, độ nhô của phôi và việc sử dụng dung dịch trơn nguội (dầu làm mát).
Yêu cầu kỹ thuật đối với mặt đầu sau gia công
- Yêu cầu về kích thước: Chiều dài toàn bộ chi tiết phải nằm chính xác trong khoảng dung sai cho phép ghi trên bản vẽ, tránh tình trạng bóc quá nhiều làm chi tiết bị ngắn hỏng.
- Yêu cầu về hình học: Mặt đầu phải đạt độ phẳng tiêu chuẩn, vuông góc tốt với đường tâm trục chi tiết, không bị các lỗi lồi, lõm hoặc nghiêng lệch vượt quá giới hạn cho phép.
- Yêu cầu về chất lượng bề mặt: Bề mặt sau khi gia công tinh không xuất hiện vết xước sâu, vết rung động hay khuyết tật xé bề mặt. Độ nhám phải đạt trị số quy định, không để lại mấu ở tâm, ba via hoặc cạnh sắc không mong muốn.
Các sai hỏng thường gặp và biện pháp khắc phục
| Sai hỏng thường gặp | Nguyên nhân có thể xảy ra | Biện pháp khắc phục hiệu quả |
| Còn mấu ở tâm | Dao đặt lệch chiều cao tâm; góc độ hình học dao không hợp lý. | Điều chỉnh lại dao đúng tâm trục chính, kiểm tra góc cắt của mũi dao. |
| Mặt đầu không phẳng | Độ rơ các cơ cấu trượt lớn, hệ thống kém cứng vững, dao bị võng. | Kiểm tra tình trạng máy, giảm độ nhô của dao, tăng độ cứng vững ổ gá. |
| Bề mặt có vết rung | Phôi kẹp lỏng, dao cùn, chế độ cắt (tốc độ/bước tiến) chưa phù hợp. | Siết chặt lại mâm cặp, thay hoặc mài sắc lại dao, tối ưu hóa chế độ cắt. |
| Bề mặt quá nhám | Lượng chạy dao quá lớn, dao bị mòn mẻ, chọn sai góc độ dao. | Giảm lượng chạy dao tinh, kiểm tra tình trạng lưỡi cắt, dùng dầu làm mát. |
| Sai kích thước chiều dài | Xác định sai chuẩn đo, nhầm lẫn lượng dư, cắt quá tay. | Đo kiểm kỹ lưỡng trước/sau gia công, thực hiện cắt tinh có kiểm soát dung sai. |
| Có ba via ở mép | Lưỡi dao cùn hoặc hiện tượng xé vật liệu ở cuối đường chạy dao. | Sử dụng dao sắc, tối ưu hướng tiến dao và xử lý ba via theo yêu cầu kỹ thuật. |
An toàn lao động khi tiện khỏa mặt đầu
1. Trước khi gia công
- Kiểm tra tổng thể tình trạng máy tiện, hệ thống điện, cơ cấu kẹp mâm cặp và các nắp che chắn bảo vệ.
- Kẹp chặt phôi và dao chắc chắn; đặc biệt lưu ý phải tháo ngay chìa khóa ra khỏi mâm cặp trước khi bật máy.
- Trang bị đầy đủ bảo hộ lao động: kính bảo hộ chống phoi văng, giày bảo hộ; buộc gọn tóc, không mặc quần áo rộng hoặc đeo trang sức dễ bị cuốn vào chi tiết quay.
2. Trong quá trình gia công
- Tuyệt đối không chạm tay hoặc dùng giẻ lau vào phôi, dao hay dòng phoi đang chuyển động khi máy đang chạy.
- Không dùng tay trần để gạt phoi; phải sử dụng móc gắp phoi hoặc chổi chuyên dụng sau khi máy đã dừng hẳn.
- Không tiến hành đo kiểm kích thước, điều chỉnh dao, kẹp/thở phôi khi trục chính chưa dừng hoàn toàn.
- Không mang găng tay vải lỏng lẻo khi vận hành máy tiện để tránh rủi ro bị cuốn vào trục quay.
3. Sau khi gia công
- Tắt máy, chờ cho mâm cặp và các bộ phận quay dừng hẳn.
- Vệ sinh sạch sẽ xỉn phoi, bụi bẩn trên máy bằng dụng cụ chuyên dụng, thu gom phoi vào đúng khu vực quy định.
- Kiểm tra tình trạng thiết bị và dọn dẹp gọn gàng khu vực làm việc trước khi rời đi hoặc chuyển sang nguyên công tiếp theo.
Ứng dụng thực tế của tiện khỏa mặt đầu
- Gia công chuẩn bị mặt đầu cho các chi tiết dạng trục trước khi tiến hành tiện các bậc trục phức tạp.
- Tạo bề mặt phẳng vuông góc làm chuẩn tinh phụ để khoan lỗ tâm chính xác hoặc khoan sâu dọc theo trục.
- Gia công hoàn thiện mặt đầu cho các chi tiết dạng bạc, ống lót, vòng đệm, bánh răng đĩa.
- Hiệu chỉnh và phục hồi chiều dài chi tiết trong quá trình sửa chữa máy móc hoặc chế tạo đơn chiếc.
- Tạo mặt chuẩn cơ sở phục vụ cho việc định vị và kiểm tra kích thước trong các nguyên công gia công tiếp theo trên dây chuyền.
Kết luận
Tiện khỏa mặt đầu là một nguyên công cơ bản nhưng đóng vai trò quyết định đến độ chính xác chiều dài, độ phẳng, độ vuông góc và chất lượng bề mặt tổng thể của chi tiết gia công. Chất lượng của nguyên công này phụ thuộc vào sự phối hợp nhịp nhàng giữa phương pháp gá đặt, lựa chọn dụng cụ cắt, thiết lập chế độ công nghệ hợp lý và quy trình kiểm tra nghiêm ngặt. Việc tuân thủ chặt chẽ các quy trình kỹ thuật và quy tắc an toàn lao động sẽ giúp nâng cao đáng kể năng suất, độ chính xác và tuổi thọ thiết bị trong gia công cơ khí.
