


Tiện cơ khí là gì? Tổng hợp các kỹ thuật tiện cơ bản trong xưởng
09-10-2026 21
Tiện cơ khí là một trong những phương pháp gia công cắt gọt truyền thống nhưng đóng vai trò vô cùng cốt lõi trong ngành công nghiệp chế tạo hiện đại. Với sự kết hợp của độ chính xác cao và tính linh hoạt vượt trội, công nghệ tiện đang là giải pháp hàng đầu để tạo ra các chi tiết trụ, ren và bề mặt phức tạp đáp ứng mọi tiêu chuẩn kỹ thuật khắt khe.
Mục lục
Gia công cơ khí là nền tảng tạo ra các chi tiết máy độ chính xác cao từ vật liệu thô. Trong đó, tiện cơ khí là phương pháp cắt gọt phổ biến nhất, chuyên dùng để chế tạo các chi tiết tròn xoay như trục, bạc lót, puly và ren vít. Bài viết này sẽ cung cấp cái nhìn tổng quan về tiện cơ khí, bao gồm: khái niệm, nguyên lý hoạt động, phân loại máy móc, 8 kỹ thuật tiện cơ bản và các lưu ý an toàn quan trọng khi gia công.
Tiện cơ khí là gì?
Tiện cơ khí là phương pháp gia công cắt gọt kim loại (hoặc phi kim) dựa trên sự kết hợp giữa chuyển động quay tròn của phôi và chuyển động tịnh tiến của dao tiện. Trong quá trình này, dao tiện sẽ trực tiếp tiếp xúc và bóc tách các lớp vật liệu dư thừa dưới dạng phoi để tạo nên hình dạng mong muốn cho chi tiết.
Mục đích chính của quá trình tiện:
- Tạo hình chi tiết: Định hình các bề mặt trụ trong, trụ ngoài, mặt đầu, mặt côn, vát mép, cắt rãnh, tiện ren hoặc các biên dạng định hình đặc biệt theo đúng bản vẽ kỹ thuật.
- Đảm bảo kích thước và dung sai: Đạt độ chính xác cao về đường kính, chiều dài và hình học theo các tiêu chuẩn kỹ thuật yêu cầu.
- Đảm bảo độ nhẵn bề mặt: Đạt độ nhám bề mặt (Ra, Rz) phù hợp cho từng mục đích lắp ghép hoặc làm việc.
Vật liệu có thể gia công
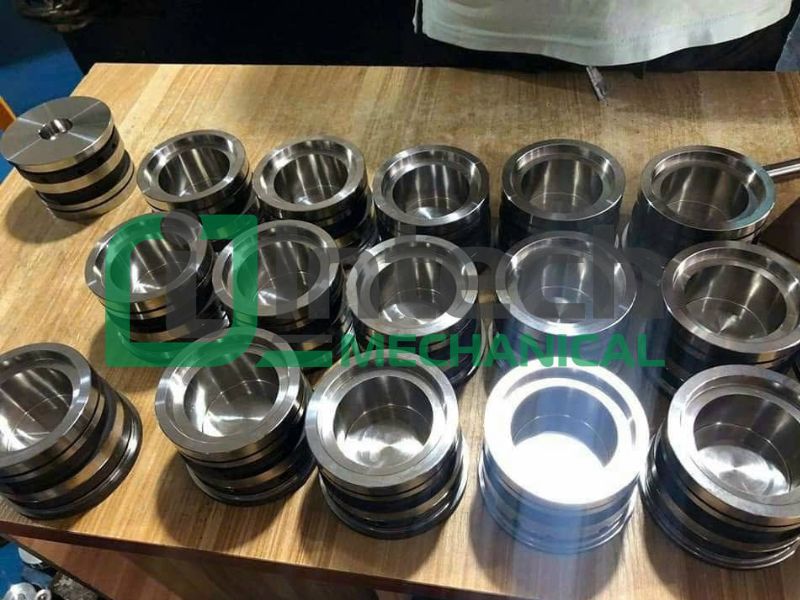
Tiện có thể áp dụng cho đa dạng các dòng vật liệu như thép carbon, thép hợp kim, inox, gang, nhôm, đồng, cũng như một số dòng nhựa kỹ thuật (POM, Nylon, Teflon,...).
Nguyên lý hoạt động của phương pháp tiện
Quá trình tiện vận hành dựa trên sự kết hợp chặt chẽ của 3 chuyển động cơ bản:
- Chuyển động chính (Chuyển động cắt): Phôi được gá chặt trên mâm cặp (hoặc giữa các mũi tâm) và quay tròn xung quanh trục chính của máy với tốc độ n(vòng/phút).
- Chuyển động chạy dao (Chuyển động tiến dao): Dao tiện di chuyển tịnh tiến theo chiều dọc (Sd), chiều ngang (Sn) hoặc phối hợp cả hai phương để bóc bớt vật liệu thành phoi.
- Chiều sâu cắt (ap): Lớp kim loại được bóc đi sau mỗi lượt cắt, đo theo phương vuông góc với bề mặt gia công.
Kích thước và chất lượng của chi tiết sau khi tiện phụ thuộc vào sự kết hợp hài hòa giữa chế độ cắt (tốc độ, lượng chạy dao, chiều sâu cắt), hình học dao, độ cứng vững của hệ thống Máy – Dao – Đồ gá – Phôi và tay nghề của thợ vận hành.
Ưu nhược điểm của phương pháp tiện cơ khí
- Ưu điểm:
- Tính năng suất cao, đặc biệt hiệu quả với các chi tiết có tính chất tròn xoay.
- Có thể đạt độ chính xác kích thước và độ bóng bề mặt rất cao khi chọn đúng chế độ cắt tinh.
- Phương pháp đa năng, một máy tiện có thể thực hiện nhiều nguyên công khác nhau (tiện mặt đầu, tiện trụ, khoan, doa, tiện ren,...).
- Khả năng gia công đa dạng các kích thước và vật liệu từ mềm đến cứng.
- Hạn chế:
- Khó áp dụng cho các chi tiết có hình dạng phức tạp không đối xứng tròn xoay (như bề mặt hộp, mặt phẳng rộng, biên dạng 3D không đều).
- Chất lượng sản phẩm chịu ảnh hưởng lớn bởi độ rung động, tình trạng mòn dao và kỹ năng của người đứng máy (đối với máy tiện cơ truyền thống).
Tiện cơ khí được ứng dụng ở đâu?
- Công nghiệp chế tạo máy: Sản xuất trục truyền động, trục khuỷu, bạc đỡ, chốt, puly, bánh răng thô,...
- Chế tạo ô tô - xe máy: Gia công moay-ơ, đĩa phanh, các loại bạc lót, khớp nối, ren cọc bắt bánh xe.
- Sản xuất thiết bị công nghiệp: Các loại con lăn băng tải, đầu nối thủy lực, van khí nén, khớp nối ống.
- Sửa chữa và bảo trì: Tiện đắp phục hồi trục mòn, tiện lại mặt đầu, làm mới lỗ bạc lót hỏng.
- Xưởng gia công phụ tùng theo yêu cầu: Chế tạo linh kiện đơn chiếc, hàng mẫu hoặc sản xuất hàng loạt nhỏ/vừa.
Các loại máy tiện phổ biến trong xưởng cơ khí
1. Máy tiện vạn năng (Máy tiện cơ)
Máy tiện vạn năng là dòng máy truyền thống phổ biến nhất trong các xưởng cơ khí nhỏ và vừa. Thao tác điều khiển chủ yếu thực hiện bằng tay qua các tay quay, cần gạt điều khiển hộp số và bàn dao.
- Ưu điểm: Khả năng biến hóa linh hoạt, chuẩn bị máy nhanh, chi phí đầu tư ban đầu thấp. Thích hợp cho công việc sửa chữa, gia công đơn chiếc, làm hàng mẫu.
- Hạn chế: Năng suất phụ thuộc nhiều vào kinh nghiệm của thợ, khó đảm bảo tính đồng đều khi làm hàng loạt lớn.
2. Máy tiện CNC (Computer Numerical Control)
Máy tiện CNC hoạt động tự động dựa trên chương trình lập trình mã G-code được tải vào bộ điều khiển. Chuyển động của dao và tốc độ trục chính được điều khiển chính xác bằng động cơ servo.
- Ưu điểm: Tốc độ gia công cực nhanh, độ chính xác lặp lại tuyệt đối, gia công dễ dàng các biên dạng phức tạp (như mặt côn cong, ren nhiều đầu, rãnh định hình).
- Quy trình chuẩn bị: Người vận hành cần lập trình (hoặc xuất file CAM), gá đặt phôi, thiết lập gốc tọa độ phôi (WCS), đo offset dao và kiểm tra mô phỏng trước khi bấm chạy máy.
3. Máy tiện chuyên dụng và các dòng máy khác
- Máy tiện Revolver: Tích hợp đầu rúc chứa nhiều dao gia công nối tiếp, giúp giảm thời gian thay dao khi sản xuất loạt nhỏ và vừa.
- Máy tiện đứng (VTL): Trục chính đặt thẳng đứng, chuyên dùng cho các phôi có đường kính lớn, trọng lượng nặng (như bệ máy, bánh đà lớn).
- Máy tiện tự động (Automatic Lathe / Swiss-type): Tự động cấp phôi thanh và gia công liên tục các chi tiết nhỏ với sản lượng hàng vạn sản phẩm.
Tổng hợp 8 kỹ thuật tiện cơ bản trong xưởng
1. Tiện trụ ngoài
- Mục đích: Giảm đường kính phôi dọc theo chiều dài để tạo thành các bề mặt hình trụ tròn xoay ngoài.
- Ứng dụng: Gia công trục thẳng, trục bậc, chốt định vị, bạc ngoài.
- Kỹ thuật thực hiện: Phôi được kẹp chặt trên mâm cặp (hoặc gá giữa 2 mũi tâm nếu phôi dài). Thực hiện tiện thô (chiều sâu cắt lớn, lượng chạy dao cao) để bóc nhanh kim loại, sau đó tiến hành tiện tinh (chiều sâu cắt nhỏ, lượng chạy dao chậm, tốc độ cắt cao) để đạt chuẩn kích thước và độ bóng.
- Lỗi thường gặp: Chi tiết bị côn ngoài ý muốn do lệch tâm/sống trượt mòn; bề mặt bị vằn do rung dao; sai đường kính do mòn mũi dao.
2. Tiện mặt đầu
- Mục đích: Gia công mặt phẳng ở hai đầu phôi, tạo độ phẳng, độ vuông góc với tâm phôi và khống chế chiều dài tổng thể.
- Ứng dụng: Làm mặt chuẩn phẳng cho các bước gia công tiếp theo (như khoan tâm) hoặc hoàn thiện bề mặt tỳ của trục.
- Kỹ thuật thực hiện: Gá dao tiện mặt đầu có góc nghiêng chính thích hợp, ăn dao từ ngoài vào tâm (hoặc từ tâm ra ngoài). Cần đảm bảo mũi dao đặt chính xác đúng tâm xoay của phôi.
- Lỗi thường gặp: Mặt đầu để lại gờ/mụn ở tâm (do đặt dao thấp/cao hơn tâm phôi); mặt đầu bị lõm hoặc lồi do lực cắt làm xê dịch dao.
3. Tiện lỗ (Tiện trong)
- Mục đích: Mở rộng đường kính lỗ có sẵn (lỗ đã được khoan, đúc hoặc đột) để đạt kích thước chuẩn và độ bóng bề mặt trong.
- Ứng dụng: Gia công bạc lót, lỗ đặt ổ lăn, ống lót kỹ thuật.
- Kỹ thuật thực hiện: Sử dụng cán dao tiện lỗ (boaring bar) mở rộng. Do cán dao nhô dài vào bên trong lỗ nên độ cứng vững kém hơn dao tiện ngoài, do đó cần chọn cán dao có đường kính lớn nhất có thể và hạn chế độ nhô quá mức.
- Lỗi thường gặp: Lỗ bị côn (do cán dao bị biến dạng dẻo/uốn khi cắt sâu); bề mặt nhám do vấp phoi và rung dao inside.
4. Tiện côn
- Mục đích: Tiện côn để gia công bề mặt có đường kính biến thiên đều theo chiều dài (đường sinh nghiêng một góc α so với tâm phôi).
- Ứng dụng: Chế tạo đầu trục côn, chốt côn, chuôi gá dụng cụ (như côn Morse).
- Kỹ thuật thực hiện:
- Xoay bàn dao trên: Phù hợp cho đoạn côn ngắn, góc côn lớn.
- Đánh lệch ụ động: Phù hợp cho chi tiết côn dài, độ côn nhỏ.
- Sử dụng thước tiện côn chuyên dụng hoặc lập trình CNC: Cho độ chính xác cao nhất.
- Lỗi thường gặp: Sai góc côn; bề mặt gợn sóng do di chuyển bàn dao tay không đều.
5. Tiện ren
- Mục đích: Cắt các đường rãnh xoắn ốc đều đặn trên bề mặt trụ ngoài hoặc trụ trong.
- Ứng dụng: Chế tạo bu lông, trục vít me, đầu nối ren, đai ốc.
- Kỹ thuật thực hiện: Dao tiện ren phải có góc đỉnh phù hợp với hệ ren (ren Hệ Mét góc 60o, ren Hệ Anh 55o). Trục chính và bước tiến của bàn dao phải được kết nối đồng bộ tuyệt đối thông qua xích truyền động tiện ren (trên máy cơ) hoặc lệnh tiện ren chuyên dụng G32/G76 (trên máy CNC).
- Lỗi thường gặp: Nhầm bước ren; sứt gãy đỉnh ren do cắt quá sâu trong một lượt; vỡ mũi dao do thoát dao chậm ở cuối hành trình.
6. Tiện rãnh và cắt đứt
- Mục đích:
- Tiện rãnh: Tạo các rãnh hẹp hình vuông, hình bán nguyệt trên bề mặt trụ trong/ngoài.
- Cắt đứt: Tách rời phần chi tiết đã gia công hoàn thiện ra khỏi phôi thanh.
- Ứng dụng: Rãnh thoát dao khi tiện ren, rãnh lắp vòng phe (vòng hãm), rãnh lắp gioăng cao su (O-ring).
- Kỹ thuật thực hiện: Dao rãnh/cắt đứt có bản lưỡi hẹp. Cần gá dao vuông góc 90o tuyệt đối với tâm phôi, giảm lượng chạy dao và cung cấp đầy đủ dung dịch trơn nguội để tránh kẹt phoi.
- Lỗi thường gặp: Gãy dao cắt (do kẹt phoi hoặc dao gá lệch góc); bề mặt rãnh bị lệch kích thước.
7. Tiện vát mép (Vát C)
- Mục đích: Loại bỏ các cạnh sắc nhọn tại các góc chuyển tiếp hoặc hai đầu chi tiết.
- Ứng dụng: Giúp việc lắp ráp các chi tiết dạng trục/bạc dễ dàng hơn, tránh gây thương tích cho thợ thao tác và tăng tính thẩm mỹ.
- Kỹ thuật thực hiện: Sử dụng dao vát mép nghiêng 45o (hoặc góc vát theo yêu cầu bản vẽ) đẩy nhẹ vào góc mép kim loại.
- Lỗi thường gặp: Mép vát không đều, kích thước C lớn hoặc nhỏ hơn thiết kế.
8. Tiện định hình
- Mục đích: Tạo các bề mặt có biên dạng phức tạp, đường cong tròn hoặc rãnh hình dạng đặc biệt trong một hoặc phối hợp nhiều lượt cắt.
- Ứng dụng: Gia công các tay cầm, vai trục bo góc bán kính (R), rãnh puly bản V.
- Kỹ thuật thực hiện:
- Trên máy tiện cơ: Sử dụng dao tiện định hình có lưỡi cắt mài theo đúng biên dạng cần tạo, hoặc thao tác kết hợp cả hai tay quay bàn dao ngang - dọc.
- Trên máy tiện CNC: Lập trình tọa độ dao di chuyển theo các lệnh nội suy đường tròn (G02/G03).
- Lỗi thường gặp: Sai méo biên dạng; bề mặt bị sọc nhám do lực cắt quá lớn trên lưỡi cắt rộng.
Dụng cụ và phụ kiện cần thiết khi tiện cơ khí
1. Dao tiện và mảnh dao (Insert)
- Dao thép gió (HSS): Thường dùng trên máy tiện vạn năng, dễ mài lại, dẻo dai nhưng chịu nhiệt kém hơn hợp kim.
- Dao hợp kim cứng: Mảnh dao thay thế được kẹp trên cán thép. Chịu nhiệt và độ cứng cao, gia công được tốc độ rất lớn, có lớp phủ chống mòn (TiN, TiAlN,...).
2. Dụng cụ gá kẹp phôi
- Mâm cặp 3 chấu tự định tâm: Kẹp các phôi tròn xoay nhanh chóng.
- Mâm cặp 4 chấu độc lập: Dùng kẹp các phôi không đều, phôi hình chữ nhật hoặc kẹp lệch tâm.
- Mũi tâm & Tốc tiện: Định vị phôi dài giữa hai đầu tâm nhằm tránh lệch trục.
- Chấu kẹp Collet: Kẹp phôi đường kính nhỏ với độ đồng tâm cực cao.
3. Dụng cụ đo kiểm
- Thước cặp (Panme/Vernier Caliper): Đo nhanh chiều dài, đường kính ngoài, đường kính trong.
- Panme đo ngoài / Panme đo trong (Micrometer): Cho độ chính xác 0.01 mm đến 0.001 mm.
- Đồng hồ so (Dial Indicator): Rơ-le kiểm tra độ rơ, độ đảo mặt đầu và độ đồng tâm của phôi.
- Dưỡng đo ren, dưỡng bán kính: Kiểm tra nhanh bước ren và góc bo tròn R.
4. Dung dịch trơn nguội (Coolant)
- Dầu tưới nguội pha nước (Dạng nhũ tương) giúp làm mát vùng cắt, bôi trơn giảm ma sát, cuốn trôi phoi ra khỏi vùng gia công và kéo dài tuổi thọ lưỡi cắt.
Quy trình tiện cơ khí cơ bản trong xưởng
- Bước 1: Đọc và phân tích bản vẽ kỹ thuật. Xác định rõ kích thước, dung sản lắp ghép, độ nhám bề mặt (Ra), yêu cầu vật liệu và số lượng sản phẩm.
- Bước 2: Chọn phôi và phương án gá đặt. Lựa chọn phôi tròn có đường kính và chiều dài dư phù hợp. Tính toán phương án kẹp mâm cặp hay chống tâm.
- Bước 3: Chọn dao và thiết lập máy tiện. Chọn loại dao thích hợp (dao thô, dao tinh, dao ren,...). Gá dao chắc chắn và điều chỉnh mũi dao ngang tâm máy.
- Bước 4: Tiến hành gia công (Tiện thô & Tiện tinh). Tiến hành tiện thô để bóc đi 80 - 90% lượng dư vật liệu. Sau đó chuyển sang tiện tinh để đạt kích thước chính xác theo dung sai bản vẽ.
- Bước 5: Đo kiểm chi tiết. Dùng thước cặp, panme, đồng hồ so kiểm tra các thông số đường kính, chiều dài, độ nhám.
- Bước 6: Hoàn thiện và bàn giao. Làm sạch bavia (ba-vớ), vệ sinh chi tiết, thoa dầu chống gỉ và sắp xếp vào khay thành phẩm.
Các thông số kỹ thuật quan trọng khi tiện
1. Tốc độ cắt (Vc)
Tốc độ cắt là vận tốc tương đối của bề mặt phôi so với lưỡi cắt tại điểm tiếp xúc, tính bằng mét/phút (m/phút).
Lựa chọn dựa trên: Vật liệu phôi (kim loại mềm chọn Vc cao, kim loại cứng chọn Vc thấp) và vật liệu làm dao.
2. Tốc độ quay trục chính (n)
Tốc độ quay của mâm cặp, tính bằng vòng/phút (vòng/phút). Mối liên hệ với tốc độ cắt Vc và đường kính phôi D (mm) được tính theo công thức:
n = (1000 x Vc) / π x D
3. Lượng chạy dao (f)
Là quãng đường dao di chuyển tịnh tiến được sau khi phôi quay tròn đúng 1 vòng (mm/vòng).
- Tiện thô: Chọn f lớn để tăng năng suất (0.2 - 0.5 mm/vòng).
- Tiện tinh: Chọn f nhỏ để bề mặt láng mịn (0.05 - 0.15 mm/vòng).
4. Chiều sâu cắt (ap)
Là độ dày lớp kim loại bị bóc đi trong một lượt cắt, tính theo phương vuông góc với bề mặt gia công (mm).
Các lỗi thường gặp khi tiện và cách khắc phục
| Lỗi gia công | Nguyên nhân có thể | Hướng xử lý |
| Sai đường kính chi tiết | Đo sai số, mòn dao, nới lỏng bàn dao, tính sai độ bù dao | Kiểm tra lại panme, đo bù mòn dao, siết chặt bàn dao |
| Bề mặt bị nhám / vằn | Dao cùn, tốc độ cắt thấp, lượng chạy dao quá cao, bị rung | Mài/thay mảnh dao, tăng Vc, giảm lượng chạy dao f |
| Chi tiết bị côn ngoài ý muốn | Tâm ụ động bị lệch, phôi quá dài bị uốn cong, sống trượt mòn | Căn chỉnh lại tâm ụ động, dùng chống tâm/lơi đỡ phôi |
| Mẻ hoặc gãy dao tiện | Va chạm phôi, chiều sâu cắt ap quá lớn, phoi bị kẹt | Giảm chiều sâu cắt, kiểm tra độ cứng vững, thêm dung dịch mát |
| Sai bước ren | Cài đặt sai bước bánh răng truyền động hoặc sai lệnh lập trình | Kiểm tra lại bảng bước ren trên máy cơ hoặc xem lại mã lệnh CNC |
| Rung động mạnh khi gia công | Phôi nhô ra quá dài, cán dao nhô quá mức, kẹp phôi lỏng | Thu ngắn độ nhô của phôi/dao, tăng lực kẹp, dùng luýt |
Những lưu ý an toàn khi tiện trong xưởng cơ khí
- Trang phục bảo hộ: Mặc quần áo bảo hộ gọn gàng. Không đeo trang sức (nhẫn, dây chuyền) và phải buộc tóc gọn gàng để tránh bị cuốn vào trục chính đang quay.
- Kính bảo hộ: Luôn đeo kính bảo hộ chống phoi bắn vào mắt.
- Chìa khóa mâm cặp: Rút chìa khóa mâm cặp ra ngay lập tức sau khi siết/mở phôi. Không bao giờ buông tay khi chìa khóa còn cắm trên mâm cặp.
- Không dùng tay gạt phoi: Luôn dùng móc dọn phoi chuyên dụng khi máy đã dừng hẳn.
- Đo kiểm an toàn: Chỉ tiến hành đo kích thước phôi hoặc chỉnh dao khi trục chính đã dừng quay hoàn toàn.
Kinh nghiệm nâng cao chất lượng và hiệu quả tiện cơ khí
- Chọn dao chuẩn theo vật liệu: Dùng góc thoát và lớp phủ phù hợp riêng cho nhôm, thép carbon, inox hoặc thép cứng sau nhiệt luyện.
- Căn dao đúng tâm máy: Đặt mũi dao cao hoặc thấp hơn tâm máy sẽ làm thay đổi góc cắt thực tế, dễ gây vỡ dao hoặc để lại gờ.
- Tăng độ cứng vững hệ thống: Nguyên tắc "Nổi ít nhất có thể" – giữ độ nhô của phôi out mâm cặp và độ nhô của cán dao ra khỏi đài dao ở mức ngắn nhất.
- Kiểm soát dung dịch làm mát: Phun đúng vào điểm tiếp xúc cắt giữa mũi dao và phôi để giảm bớt biến dạng nhiệt làm sai lệch kích thước.
Phân biệt tiện cơ khí truyền thống và tiện CNC
| Tiêu chí | Máy tiện vạn năng (Cơ) | Máy tiện CNC |
| Cách điều khiển | Bằng tay quay và cần gạt thủ công của thợ | Tự động hoàn toàn bằng chương trình lập trình mã máy |
| Tính linh hoạt | Rất linh hoạt cho sửa chữa, gia công 1 - 2 chi tiết đơn lẻ | Tối ưu tuyệt đối cho sản xuất hàng loạt và làm hàng lặp lại |
| Độ chính xác & Đồng đều | Phụ thuộc hoàn toàn vào tay nghề thợ gia công | Độ lặp lại cực cao (0.005mm), không phụ thuộc tay nghề |
| Gia công biên dạng phức tạp | Rất khó, cần dùng dao định hình hoặc thợ tay nghề cao | Dễ dàng nhờ khả năng nội suy đường cong, nội suy côn |
| Chi phí đầu tư | Thấp, dễ bảo trì sửa chữa | Cao hơn nhiều, cần nhân sự biết lập trình vận hành |
Câu hỏi thường gặp về tiện cơ khí (FAQ)
1. Tiện cơ khí dùng để gia công những chi tiết nào?
- Trả lời: Tiện chủ yếu gia công các chi tiết có dạng tròn xoay như trục truyền động, bạc lót, puly, bánh răng thô, bu lông, đai ốc, chốt định vị và các linh kiện ống.
2. Có những kỹ thuật tiện cơ bản nào trong xưởng?
- Trả lời: Có 8 kỹ thuật cơ bản gồm: Tiện trụ ngoài, tiện mặt đầu, tiện lỗ, tiện côn, tiện ren, tiện rãnh/cắt đứt, tiện vát mép và tiện định hình.
3. Tiện thô và tiện tinh khác nhau như thế nào?
- Trả lời:Tiện thô: Nhằm bóc đi phần lớn vật liệu thừa nhanh nhất, dùng chiều sâu cắt ap và lượng chạy dao f lớn, độ bóng bề mặt thấp.
- Tiện tinh: Nhằm đạt chuẩn kích thước dung sai và độ bóng bề mặt, dùng chiều sâu cắt nhỏ, lượng chạy dao chậm và tốc độ quay cao.
Kết luận
Tiện cơ khí là một trong những nền tảng cốt lõi của ngành gia công chế tạo. Việc nắm vững nguyên lý vận hành, thông số cắt và 8 kỹ thuật tiện cơ bản không chỉ giúp bạn làm chủ quá trình sản xuất mà còn tối ưu hóa chi phí, đảm bảo độ chính xác và an toàn tuyệt đối trong xưởng cơ khí.
Nếu bạn hoặc doanh nghiệp đang tìm kiếm dịch vụ gia công cơ khí chính xác theo yêu cầu, hãy liên hệ ngay với đội ngũ kỹ thuật của Cơ khí để được tư vấn phương án công nghệ và nhận báo giá tối ưu nhất theo bản vẽ của bạn! Hotline: 0966 966 205
