


Hướng dẫn lập trình mã G-code cho máy tiện CNC chi tiết từ A-Z
15-10-2026 8
Để máy tiện CNC có thể hoạt động, thực hiện đúng ý đồ gia công từ cắt gọt mặt đầu, tiện trục bậc đến tiện ren phức tạp, người kỹ sư hay thợ vận hành phải giao tiếp với máy thông qua một ngôn ngữ lập trình tiêu chuẩn: G-code.
Tổng quan về G-code và máy tiện CNC
1. G-code là gì?
G-code (Geometric Code / Preparatory Code) là ngôn ngữ lập trình chuẩn dùng để điều khiển các máy công cụ CNC. Mã G-code khai báo cho bộ điều khiển biết:
- Mắt cắt/dao cần di chuyển đi đâu (tọa độ X, Z).
- Di chuyển theo cách nào (đi nhanh không cắt G00, nội suy thẳng G01, hay nội suy cong G02/G03).
- Chế độ gia công ra sao (tốc độ quay, lượng chạy dao, đơn vị đo).
Chương trình CNC được bộ điều khiển (Controller) giải mã thành các tín hiệu xung điện tới các động cơ servo/step, điều khiển bàn trượt X-Z di chuyển chính xác theo đúng tọa độ đã lập trình.
2. Máy tiện CNC hoạt động như thế nào?
Nguyên lý cơ bản của máy tiện CNC dựa trên chuyển động quay tròn của phôi (tạo ra tốc độ cắt Vc) kết hợp với chuyển động tịnh tiến của dao (tạo ra lượng chạy dao F).
Các bộ phận chính cấu thành:
- Trục chính : Chứa mâm cặp (Chuck) để kẹp chặt phôi và quay phôi với tốc độ N (vòng/phút).
- Ổ dao: Băng chứa nhiều vị trí dao (8, 10, 12 vị trí), tự động xoay chuyển đổi dao theo lệnh T.
- Bàn trượt X–Z: Di chuyển ổ dao theo 2 hướng vuông góc:
- Trục Z: Song song với tâm trục chính (chiều dài).
- Trục X: Vuông góc với tâm trục chính (đường kính/bán kính).
- Bộ điều khiển (CNC Unit): Máy tính trung tâm tiếp nhận và thực thi chương trình G-code.
- Hệ thống làm mát (Coolant System): Phun dung dịch trơn nguội giúp hạ nhiệt và thoát phoi.
* Lưu ý: Máy tiện 2 trục tiêu chuẩn chỉ có chuyển động X và Z. Các dòng máy tiện hiện đại có thể tích hợp thêm trục C (xoay phân độ trục chính), trục Y (di chuyển vuông góc mặt phẳng XZ) hoặc dao quay (Live Tooling) để kết hợp phay-tiện.
3. Phân biệt G-code, M-code và các địa chỉ lệnh
Một dòng lệnh (khối lệnh - Block) trong chương trình CNC bao gồm nhiều địa chỉ chữ cái đi kèm với giá trị số:
- G-code (Preparatory Function): Điều khiển chuyển động và trạng thái làm việc (ví dụ: G00, G01, G71).
- M-code (Miscellaneous Function): Điều khiển các chức năng phụ trợ bật/tắt thiết bị ngoại vi (ví dụ: M03 quay trục chính, M08 bật nước làm mát, M30 kết thúc chương trình).
- Các địa chỉ tọa độ & tham số:
- X, Z: Tọa độ tuyệt đối theo trục X và Z.
- U, W: Tọa độ gia tăng (Incremental) tương ứng theo X và Z (rất phổ biến trên hệ Fanuc).
- F (Feedrate): Lượng chạy dao (mm/vòng hoặc mm/phút).
- S (Spindle speed): Tốc độ trục chính (vòng/phút) hoặc tốc độ cắt (m/phút).
- T (Tool): Gọi số dao và số offset (Ví dụ: T0101 - Dao số 1, Offset số 1).
- P, Q, R: Tham số phụ dùng trong các chu trình tiện hoặc khai báo bán kính/bước nhảy.
Phân biệt mã hiệu lực:
- Mã Modal (Trạng thái): Có hiệu lực duy trì từ dòng khai báo cho đến khi bị một mã cùng nhóm khác ghi đè lên (Ví dụ: G01 giữ hiệu lực cho các dòng tiếp theo cho đến khi gặp G00).
- Mã Non-modal (Một lần): Chỉ có tác dụng duy nhất trong dòng lệnh chứa nó (Ví dụ: G04 dừng chờ).
4. Những hệ điều khiển CNC phổ biến
- Fanuc: Hệ điều khiển phổ biến nhất thế giới, được coi là chuẩn mực đào tạo trong ngành cơ khí.
- Haas: Hệ điều khiển chuẩn Mỹ, giao diện trực quan, cú pháp chu trình có một số khác biệt nhỏ so với Fanuc (ví dụ cú pháp G71, G76 ngắn gọn hơn).
- Siemens SINUMERIK: Phổ biến ở Châu Âu, sử dụng cú pháp mã lệnh và chu trình riêng (như CYCLE93, CYCLE95).
- Mitsubishi / Mazak / Heidenhain: Các hệ điều khiển chuyên dụng khác.
Cảnh báo kỹ thuật: Bạn bắt buộc phải tra cứu sổ tay hướng dẫn lập trình đúng dòng máy và bộ điều khiển đang vận hành để đảm bảo cú pháp hoàn toàn chính xác.
Kiến thức cần chuẩn bị trước khi lập trình G-code
1. Đọc bản vẽ chi tiết cơ khí
Trước khi viết bất kỳ dòng lệnh nào, bạn cần phân tích kỹ bản vẽ kỹ thuật:
- Kích thước hình học: Xác định các đường kính D, chiều dài L, các góc bo R, góc vát C (45o), độ côn và thông số ren (bước ren P).
- Dung sai: Nhận biết các bề mặt yêu cầu dung sai chặt (ví dụ: Ø 30 ±0.01) để phân chia lượt tiện thô và tiện tinh hợp lý.
- Độ nhám bề mặt (Ra): Quyết định việc lựa chọn dao tiện tinh và lượng chạy dao F.
2. Xác định phôi và phương pháp gá đặt
- Chọn kích thước phôi: Đảm bảo đường kính phôi lớn hơn đường kính lớn nhất của chi tiết từ 2 ÷ 5 mm và chiều dài phôi đủ cho lượng kẹp mâm cặp + chiều dài gia công + lượng cắt đứt.
- Chiều dài nhô phôi (Overhang): Quy tắc an toàn là chiều dài nhô ra khỏi mâm cặp L ≤ 3D. Nếu L > 3D, bắt buộc phải dùng ụ động chống tâm để tránh nhay dao, xô lệch hoặc gãy dao.
- Phân chia lượng dư:
- Tiện thô: Cắt bỏ 80 ÷ 90% lượng dư kim loại với chiều sâu cắt lớn (ap).
- Tiện tinh: Chừa lại 0.2 ÷ 0.5mm bán kính để gia công bề mặt đạt độ bóng và dung sai chuẩn.
3. Hệ tọa độ trên máy tiện CNC
- Quy ước trục:
- Trục Z: Nằm dọc theo đường tâm trục chính. Chiều dương (+Z) hướng ra xa mâm cặp.
- Trục X: Nằm theo phương hướng kính. Chiều dương (+X) di chuyển dao ra xa tâm phôi.
- Lập trình X theo Đường kính (Diameter Programming): Hầu hết các máy tiện CNC mặc định lập trình tọa độ X theo giá trị đường kính. Ví dụ: Muốn tiện chi tiết xuống đường kính Ø40mm, bạn nhập X40.0 (dù thực chất dao chỉ di chuyển vào tâm 20mm).
- Gốc tọa độ:
- Gốc máy (Machine Zero - M): Vị trí cố định do nhà sản xuất quy định.
- Gốc chi tiết / Gốc phôi (Workpiece Zero - W hay G54): Vị trí do người vận hành tự thiết lập.
4. Bù dao và thiết lập dao (Tool Offset)
- Khai báo vị trí dao (Geometry Offset): Mỗi con dao có chiều dài và vị trí đặt khác nhau trên ổ dao. Người vận hành phải thiết lập tọa độ offset gốc cho từng dao so với điểm chuẩn của máy.
- Bù mòn dao (Wear Offset): Dùng để hiệu chỉnh kích thước siêu tiểu li khi dao bị mòn trong quá trình sản xuất hàng loạt.
- Bán kính mũi dao (Tool Nose Radius - R) và Bù bán kính (G41/G42): Mũi dao tiện thực tế không hoàn toàn nhọn mà có một bán kính bo tròn nhỏ (thường R0.4, R0.8).
- Khi tiện trụ thẳng hoặc mặt đầu vuông góc, bán kính mũi dao không gây ra sai số kích thước.
- Khi tiện côn (Taper) hoặc cung tròn (Arc/Radius), bán kính mũi dao sẽ gây ra tình trạng cắt thiếu hoặc cắt lẹm. Do đó cần dùng mã bù bán kính mũi dao:
- G41: Bù trái (khi dao nằm bên trái đường biên dạng so với chiều di chuyển).
- G42: Bù phải (khi dao nằm bên phải đường biên dạng so với chiều di chuyển - phổ biến nhất cho dao tiện ngoài di chuyển từ ngoài vào mâm cặp).
- G40: Hủy bù bán kính mũi dao.
Cấu trúc cơ bản của một chương trình G-code tiện CNC
1. Các thành phần của chương trình
Một chương trình tiện CNC hoàn chỉnh bao gồm 4 phần chính:
- Ký tự đầu chương trình & Tên chương trình: Dấu % và số chương trình Oxxxx (Ví dụ O0001).
- Khối khởi tạo an toàn (Header Block): Chọn đơn vị mét/inch, mặt phẳng gia công, hủy bù dao, hủy chu trình cũ, thiết lập hệ tọa độ.
- Các khối lệnh gia công (Body): Gọi dao, bật tốc độ quay trục chính, di chuyển dao cắt gọt.
- Khối kết thúc (Footer Block): Rút dao an toàn, tắt trục chính, tắt nước làm mát và kết thúc chương trình (M30).
2. Ý nghĩa các địa chỉ thường gặp
| Địa chỉ | Ý nghĩa thường gặp trên máy tiện CNC |
| O | Số thứ tự chương trình (ví dụ: O1002). |
| N | Số thứ tự dòng lệnh (ví dụ: N10, N20). |
| G | Lệnh chuẩn bị chuyển động hoặc thiết lập chế độ. |
| M | Lệnh phụ trợ (trục chính, nước làm mát, kết thúc). |
| X, Z | Tọa độ điểm đến tuyệt đối (X tính theo đường kính). |
| U, W | Tọa độ gia tăng (U tương ứng trục X, W tương ứng trục Z). |
| F | Lượng chạy dao (mm/vòng hoặc mm/phút). |
| S | Tốc độ trục chính (vòng/phút) hoặc Tốc độ cắt bề mặt (m/min). |
| T | Số hiệu chọn dao và số Offset (ví dụ: T0101). |
| P, Q, R | Tham số phụ dùng cho chu trình gia công hoặc bán kính cung tròn. |
.3. Ví dụ khung chương trình cơ bản
Dưới đây là một cấu trúc khung chương trình an toàn mẫu theo hệ điều khiển Fanuc:
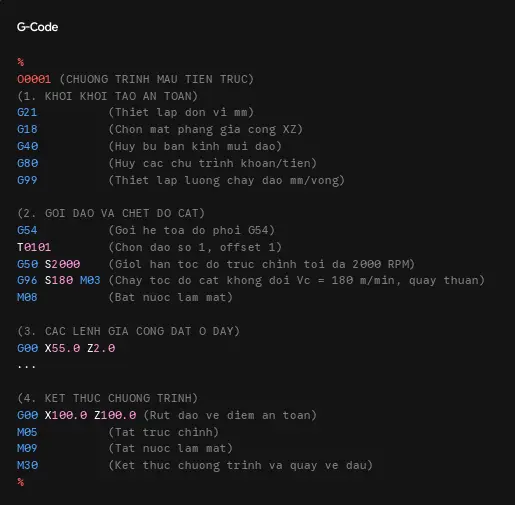
Giải thích chi tiết:
- G21: Khai báo toàn bộ kích thước trong chương trình tính theo millimeter.
- G18: Xác định mặt phẳng thao tác là mặt phẳng XZ (tiêu chuẩn máy tiện).
- G50 S2000: Giới hạn tốc độ trục chính tối đa không vượt quá 2000 vòng/phút nhằm bảo vệ an toàn khi dùng chế độ G96.
- G96 S180 M03: Kích hoạt chế độ tốc độ cắt bề mặt không đổi (Vc = 180 m/phút), trục chính quay thuận chiều kim đồng hồ (M03).
Tổng hợp các mã G-code quan trọng trên máy tiện CNC
1. Các mã điều khiển chuyển động
- G00 (Định vị nhanh): Di chuyển dao đến tọa độ đích với tốc độ chạy dao nhanh nhất của máy. Chỉ dùng khi dao di chuyển ngoài không khí, không dùng để cắt gọt.
- G01 (Nội suy đường thẳng): Di chuyển dao theo đường thẳng với tốc độ chạy dao F quy định. Dùng để tiến dao cắt gọt.
- G02 (Nội suy cung tròn theo chiều kim đồng hồ - CW): Tiện góc bo hoặc cung tròn theo chiều kim đồng hồ.
- G03 (Nội suy cung tròn ngược chiều kim đồng hồ - CCW): Tiện góc bo hoặc cung tròn ngược chiều kim đồng hồ.
- G04 (Dừng tạm thời - Dwell): Dừng chuyển động của dao trong một khoảng thời gian nhất định trong khi trục chính vẫn quay (ví dụ: G04 P1000 dừng 1 giây tại đáy rãnh để làm sạch bavia).
2. Các mã thiết lập chế độ gia công
- G18: Chọn mặt phẳng gia công XZ.
- G20 / G21: Chọn hệ inch (G20) / hệ mét (G21).
- G40 / G41 / G42: Hủy bù bán kính mũi dao (G40), Bù bán kính trái (G41), Bù bán kính phải (G42).
- G54 ÷ G59: Hệ tọa độ phôi từ 1 đến 6.
- G96: Chế độ tốc độ cắt bề mặt không đổi (Vc tính theo m/min). Trục chính sẽ tự động quay nhanh hơn khi dao đi vào đường kính nhỏ và quay chậm lại khi dao ra đường kính lớn.
- G97: Chế độ tốc độ quay trục chính cố định (N tính theo vòng/phút - RPM). Thường dùng khi khoan lỗ hoặc tiện ren.
- G98 / G99: Lượng chạy dao tính theo phút mm/min (G98) / Lượng chạy dao tính theo vòng mm/rev (G99).
3. Các chu trình tiện thường dùng (Cú pháp chuẩn Fanuc)
| Mã Lệnh | Công dụng chính |
| G70 | Chu trình tiện tinh biên dạng. |
| G71 | Chu trình tiện thô dọc trục Z (Outer/Inner Diameter Roughing Cycle). |
| G72 | Chu trình tiện thô mặt đầu theo trục X (Facing Roughing Cycle). |
| G73 | Chu trình tiện thô theo biên dạng lặp lại (Pattern Repeating Cycle). |
| G74 | Chu trình khoan nhấp hoặc tiện rãnh mặt đầu. |
| G75 | Chu trình tiện rãnh ngoài/rãnh trong / Cắt đứt. |
| G76 | Chu trình tiện ren nhiều lượt tự động. |
| G90 | Chu trình tiện trụ/côn đơn lượt. |
| G92 | Chu trình tiện ren đơn lượt. |
| G94 | Chu trình tiện mặt đầu đơn lượt. |
4. Các mã M-code cần biết
- M00: Dừng chương trình tuyệt đối (Muốn chạy tiếp phải nhấn nút Cycle Start).
- M01: Dừng tùy chọn (Chỉ dừng khi nút Optional Stop trên bàn điều khiển được bật).
- M03: Bật trục chính quay thuận chiều kim đồng hồ (CW).
- M04: Bật trục chính quay ngược chiều kim đồng hồ (CCW).
- M05: Dừng quay trục chính.
- M08: Bật hệ thống tưới nguội (Coolant ON).
- M09: Tắt hệ thống tưới nguội (Coolant OFF).
- M30: Kết thúc chương trình, tắt trục chính/nước làm mát và đưa con trỏ về đầu chương trình.
Hướng dẫn sử dụng các lệnh G-code cơ bản
1. Lệnh G00 – Di chuyển nhanh
Cú pháp:
G-Code
G00 X[tọa_độ_X] Z[tọa_độ_Z] ;
- Ứng dụng: Đưa dao nhanh từ điểm đổi dao an toàn tiếp cận gần phôi, hoặc rút dao nhanh ra khỏi phôi sau khi cắt xong.
- Lưu ý an toàn: Tuyệt đối không để điểm đến của G00 va chạm vào phôi. Luôn chừa khoảng cách an toàn ít nhất 2 ÷ 5 mm theo cả X và Z.
G-Code
G00 X52.0 Z2.0 ; (Dao tiếp cận nhanh vị trí ngoài phôi Ø50)
2. Lệnh G01 – Tiện theo đường thẳng
Cú pháp:
G-Code
G01 X[tọa_độ_X] Z[tọa_độ_Z] F[lượng_chạy_dao] ;
- Ứng dụng: Thực hiện các đường cắt gọt thẳng: tiện mặt đầu, tiện trụ thẳng, tiện mặt côn hay vát mép.
- Tham số F: Lượng chạy dao. Ở chế độ G99 (mm/vòng), F = 0.2 nghĩa là mỗi vòng quay của phôi dao tiến 0.2mm.
G-Code
G01 Z-30.0 F0.2 ; (Tiện trụ thẳng dài 30mm với lượng chạy dao 0.2 mm/vòng)
G01 X40.0 Z-50.0 ; (Tiện côn từ Ø30 lên Ø40 kéo dài đến Z-50)
3. Lệnh G02/G03 – Tiện cung tròn
Cú pháp dùng bán kính R:
G-Code
G02 X[X_đích] Z[Z_đích] R[bán_kính] F... ; (Cung tròn cùng chiều kim đồng hồ)
G03 X[X_đích] Z[Z_đích] R[bán_kính] F... ; (Cung tròn ngược chiều kim đồng hồ)
Cú pháp dùng tọa độ tâm I, K:
G-Code
G02/G03 X[X_đích] Z[Z_đích] I[khoảng_cách_X] K[khoảng_cách_Z] F... ;
Trong đó I và K là khoảng cách tương đối có hướng từ điểm bắt đầu đến tâm cung tròn theo trục X (tính theo bán kính) và trục Z.
Quy tắc xác định G02/G03 trên máy tiện: Hướng nhìn từ trên xuống mặt phẳng XZ (với trục X dương hướng lên, trục Z dương hướng sang phải):
- • Cung lồi/lõm di chuyển cùng chiều kim đồng hồ --> G02.
- • Cung lồi/lõm di chuyển ngược chiều kim đồng hồ --> G03.
G-Code
(Gia công góc bo bo tròn R5mm từ Ø20 Z0 đến Ø30 Z-5)
G01 X20.0 Z0 ;
G03 X30.0 Z-5.0 R5.0 F0.1 ;
4. Lệnh G96/G97 – Điều khiển tốc độ trục chính
- G96 (Tốc độ cắt Vc không đổi - Constant Surface Speed):
- Công thức tính số vòng quay trục chính n (vòng/phút):
n = (1000 x Vc) / (π x D)
- Giải thích: Khi đường kính gia công D nhỏ dần (ví dụ tiện tiến vào tâm mặt đầu), số vòng quay n sẽ tự động tăng lên để giữ cho vận tốc cắt kim loại ở mũi dao Vc không đổi. Điều này giúp bề mặt tiện cực kỳ đồng đều và tăng tuổi thọ dao.
- Bắt buộc: Luôn khai báo G50 S... trước G96 để giới hạn tốc độ tối đa, tránh trường hợp dao tiến sát tâm X0, n tăng quá cao gây nguy hiểm văng phôi hoặc hỏng mâm cặp.
G-Code
G50 S2500 ; (Gioi han toc do toi da 2500 RPM)
G96 S200 M03 ; (Vc = 200 m/min)
- G97 (Số vòng quay N cố định - Fixed Spindle Speed):
- Trục chính duy trì một số vòng quay cố định bất kể vị trí của dao.
- Dùng khi: Khoan lỗ tâm, tiện ren (G76), hoặc tiện rãnh.
G-Code
G97 S1200 M03 ; (Quay co dinh 1200 RPM)
Hướng dẫn lập trình các nguyên công tiện CNC
1. Lập trình tiện mặt đầu (Facing)
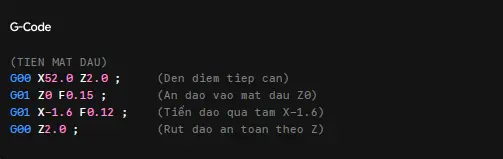
Mục đích: Cắt phẳng mặt đầu để làm chuẩn Z0.
Đường chạy dao bắt đầu từ ngoài đường kính phôi (X > Dphoi) di chuyển sát mặt đầu (Z0), ăn dao vuông góc tiến vào quá tâm phôi một chút (X-1.0 div X-2.0) để làm sạch đốm phoi dư ở tâm.
2. Lập trình tiện trụ ngoài & Trục bậc
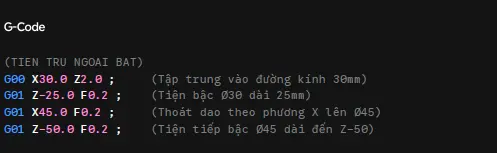
Để tiện một đoạn trụ ngoài hoặc các bậc trục đơn giản bằng lệnh G01:
3. Lập trình tiện côn và bo góc
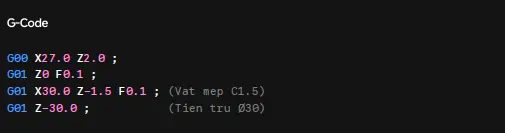
Vát mép (Chamfer 45o): Giảm bavia dăm sắc, ví dụ vát mép C1.5 (1.5mm x 45o) trước khi tiện trụ Ø30:
- Tọa độ bắt đầu: X = 30 - (2 x 1.5) = 27.0, Z = 0.
- Tọa độ kết thúc: X = 30.0, Z = -1.5.
4. Lập trình tiện rãnh và cắt đứt (Grooving & Parting)
Gia công rãnh đòi hỏi dao tiện rãnh chuyên dụng có bề rộng lưỡi cắt W (ví dụ W = 3 mm).
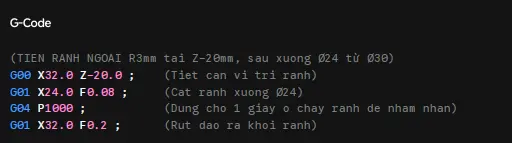
5. Lập trình tiện ren (Threading)
Tiện ren cần nhiều lượt cắt nông dần để tạo được biên dạng ren chính xác mà không làm gãy mũi dao. Sử dụng chu trình tiện ren nhiều lượt G76 trên hệ Fanuc:
Cú pháp G76 2 dòng (Fanuc 0i):
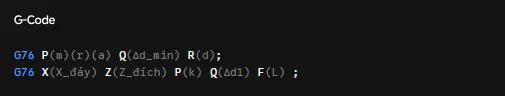
Giải thích thông số:
- Dòng 1:
- m: Số lượt tiện tinh cuối cùng (ví dụ 02).
- r: Độ thoát dao ở cuối ren (00 nghĩa là không vuốt góc).
- a: Góc đỉnh ren (60 cho ren hệ mét, 55 cho ren Whitworth).
- Q: Chiều sâu cắt tối thiểu (μm). Q50 = 0.05 mm.
- R: Lượng dư cho lượt tiện tinh (mm).
- Dòng 2:
- X: Đường kính chân ren (đáy ren).
- Z: Chiều dài ren (tọa độ điểm kết thúc trục Z).
- P: Chiều sâu ren toàn bộ tính theo bán kính (μm).
- Q: Chiều sâu cắt cho lượt đầu tiên (μm).
- F: Bước ren (P).
Hướng dẫn sử dụng chu trình tiện thô G71 và tiện tinh G70
Khi gia công các chi tiết có biên dạng phức tạp, nếu viết từng lệnh G01 cho từng lượt cắt sẽ khiến chương trình kéo dài hàng trăm dòng. Chu trình G71 tự động chia các lượt cắt thô theo chiều sâu quy định, sau đó G70 sẽ chạy lại đúng biên dạng đó để tiện tinh.
1. Cú pháp Chu trình tiện thô dọc trục G71 (Fanuc 2 dòng)
G-Code
G71 U(Δd) R(e) ;
G71 P(ns) Q(nf) U(Δu) W(Δw) F(f) ;
- Dòng 1:
- U(Δd): Chiều sâu mỗi lượt cắt thô (tính theo bán kính, mm).
- R(e): Khoảng rút dao sau mỗi lượt cắt (mm).
- Dòng 2:
- P(ns): Số thứ tự dòng bắt đầu khai báo biên dạng chi tiết.
- Q(nf): Số thứ tự dòng kết thúc khai báo biên dạng chi tiết.
- U(Δu): Lượng dư để lại cho chu trình tiện tinh theo phương X (đường kính, mm).
- W(Δw): Lượng dư để lại cho chu trình tiện tinh theo phương Z (mm).
- F(f): Lượng chạy dao cho quá trình tiện thô.
2. Cú pháp Chu trình tiện tinh G70
G-Code
G70 P(ns) Q(nf) F(f_tinh) ;
Bộ điều khiển sẽ gọi lại các dòng lệnh từ N(ns) đến N(nf) đã khai báo trong G71 để cắt sạch lượng dư U và W còn lại với tốc độ chạy dao tiện tinh mới.
3. So sánh lập trình thủ công và lập trình chu trình
| Tiêu chí | Lập trình từng đường cắt (G01) | Sử dụng chu trình (G71 / G70) |
| Độ dài chương trình | Rất dài, dễ nhầm lẫn tọa độ. | Rất ngắn gọn (chỉ khai báo biên dạng 1 lần). |
| Chỉnh sửa lượng dư | Phải sửa lại toàn bộ các dòng lệnh. | Chỉ cần đổi 1 tham số U hoặc Δd. |
| Khả năng tối ưu | Tốn thời gian tính toán thủ công. | Máy tính tự động tối ưu lượt cắt thô. |
Quy trình mô phỏng, kiểm tra và chạy thử chương trình
Để tránh tai nạn va đâm dao (Crash) gây hư hỏng máy CNC đắt tiền, bắt buộc tuân thủ quy trình kiểm tra 3 bước nghiêm ngặt:
1. Kiểm tra chương trình trên máy tính
- Sử dụng các phần mềm mô phỏng như Cimco Edit, Swansoft CNC Simulator, Vericut để chuyển đổi G-code thành đường chạy dao 3D.
- Quan sát xem có đường di chuyển nhanh G00 nào đi đâm xuyên qua vùng vật liệu phôi hay mâm cặp hay không.
2. Kiểm tra trực tiếp trên máy tiện CNC
- Graphics Mode (Mô phỏng đồ họa trên màn hình máy): Bật chế độ mô phỏng trực tiếp trên bộ điều khiển Fanuc/Haas để máy vẽ lại đường dao mà không quay trục chính hay di chuyển bàn trượt.
- Dry Run (Chạy không tải): Cho dao di chuyển ngoài không khí (rút gốc Z lùi ra xa phôi khoảng 50 ÷ 100 mm) để xác nhận hình dạng chuyển động.
- Single Block (Chạy từng dòng lệnh): Chế độ bắt buộc khi chạy thử lượt đầu. Máy sẽ dừng sau mỗi dòng lệnh; người vận hành phải nhấn Cycle Start để máy chạy tiếp từng dòng một, giúp kiểm soát tuyệt đối từng chuyển động.
- Feedrate Override: Vặn núm điều chỉnh tốc độ chạy dao về mức 10 ÷ 25% để kịp phản ứng dừng khẩn cấp (Feed Hold / Emergency Stop) nếu phát hiện bất thường.
3. Kiểm tra chi tiết đầu tiên
Sau khi cắt xong chi tiết thử nghiệm đầu tiên:
- Dùng thước kẹp, panme hoặc máy đo tọa độ CMM để đo lại các đường kính, chiều dài bậc và bước ren.
- Nếu đường kính thực tế đo được lớn hơn bản vẽ 0.02 mm, vào bảng Wear Offset của dao đó nhập giảm X -0.02 mm rồi tiến hành tiện tinh lại.
Kinh nghiệm lập trình G-code hiệu quả và an toàn
1. Quy tắc viết code sạch:
- Luôn xuống dòng rõ ràng giữa các nhóm lệnh.
- Sử dụng dấu ngoặc đơn () để ghi chú thích chi tiết (Tên dao, công đoạn gia công).
- Ví dụ: T0303 (DAO CAT DUT W=3MM) ;
2. An toàn rút dao (Retract path):
Khi rút dao ra khỏi chi tiết, luôn rút theo trục X ra khỏi phôi trước, sau đó mới lùi trục Z, hoặc lùi đồng thời ra vị trí an toàn xa phôi (G00 X100.0 Z100.0). Tuyệt đối không lùi Z chéo đâm vào các bậc đường kính phía sau.
3. Quy tắc "Một tay cầm nút dừng khẩn cấp":
Trong suốt quá trình gia công chi tiết đầu tiên ở chế độ chạy thử, tay của người vận hành luôn đặt sẵn trên nút Feed Hold hoặc Emergency Stop.
Vì sao người học vận hành CNC cần biết đọc và viết chương trình?
Mặc dù ngày nay các phần mềm CAM (Computer-Aided Manufacturing) rất phát triển, cho phép xuất mã G-code tự động từ mô hình 3D, việc hiểu rõ bản chất mã G-code bằng tay (Manual Programming) vẫn là kỹ năng sinh tử đối với một kỹ thuật viên giỏi:
- Tối ưu hóa đường chạy dao: Phần mềm CAM đôi khi tạo ra các chuyển động dư thừa; người lập trình giỏi có thể tối ưu lại để giảm tối đa thời gian gia công (Cycle time).
- Xử lý sự cố tại máy: Khi phát sinh lỗi va chạm, thiếu kích thước hoặc cần chỉnh sửa nhanh thông số offset/chế độ cắt trực tiếp trên máy, việc đọc hiểu G-code giúp bạn can thiệp ngay lập tức mà không cần quay lại phòng thiết kế để xuất lại file.
- Kiểm soát độ an toàn: Nhận biết sớm các điểm nguy hiểm (như di chuyển dao nhanh G00 đâm vào mâm cặp hoặc phôi).
Những công việc có thể thực hiện bằng G-code
Bằng việc kết hợp linh hoạt các lệnh chuyển động và chu trình gia công tiện, mã G-code trên máy tiện có thể hoàn thiện hầu hết các dạng bề mặt quay tròn:
- Tiện mặt đầu (Facing): Làm phẳng mặt đầu chi tiết, tạo chuẩn chiều dài Z0.
- Tiện trụ ngoài/trung trong (Turning/Boring): Tạo các bề mặt hình trụ tròn xoay ngoài hoặc lỗ bên trong.
- Tiện bậc (Step turning): Gia công các trục có nhiều đường kính khác nhau trên cùng một chi tiết.
- Tiện côn (Taper turning): Gia công các mặt nón hoặc độ nghiêng chính xác.
- Tiện rãnh & cắt đứt (Grooving & Parting): Cắt rãnh định hình, rãnh thoát dao hoặc cắt rời chi tiết khỏi phôi.
- Tiện ren (Threading): Tiện ren trụ, ren côn, ren hệ mét hay ren hệ inch.
Kết luận
Thành thạo lập trình G-code cho máy tiện CNC là bước đệm quan trọng nhất để bạn trở thành một kỹ sư cơ khí chế tạo hay kỹ thuật viên CNC chuyên nghiệp. Lập trình giỏi không chỉ là việc thuộc lòng các mã lệnh G00, G01 hay G71, mà cốt lõi nằm ở tư duy công nghệ: từ việc phân tích bản vẽ, lựa chọn phương án gá đặt, tính toán chế độ cắt hợp lý cho đến quy trình chạy thử an toàn.
Hãy bắt đầu thực hành ngay hôm nay từ những chi tiết tiện mặt đầu và tiện trục bậc đơn giản nhất. Luôn tuân thủ nguyên tắc mô phỏng kiểm tra kỹ lưỡng trước khi bấm nút cho máy chạy thực tế!
