


-

Chấn gấp chi tiết máy
Cơ khí chính xác Intech tự hào là đơn vị nhiều năm kinh nghiệm trong việc gia công chấn gấp chi tiết máy tại thị trường Việt Nam đã được nhiều đối tác trong nước và nước ngoài lựa chọn.
-

Chấn gấp Inox
Chấn gấp Inox là quá trình gia công sử dụng các máy chấn tác động lên bề mặt kim loại Inox nhằm làm biến dạng các góc, cạnh theo kích thước yêu cầu.
-

Chấn gấp kim loại
Cơ khí Intechchuyên gia công chấn gấp trên thép, inox,... và nhiều loại vật liệu khác với độ chính xác cao và thời gian giao hàng nhanh.
-

Chấn gấp thép
Gia công chấn gấp thép bởi kỹ thuật chấn gấp CNC, giá cạnh tranh, giao hàng nhanh và chuyển hàng tận nơi, sản phẩm chất lượng.
Gia công chấn gấp là gì?
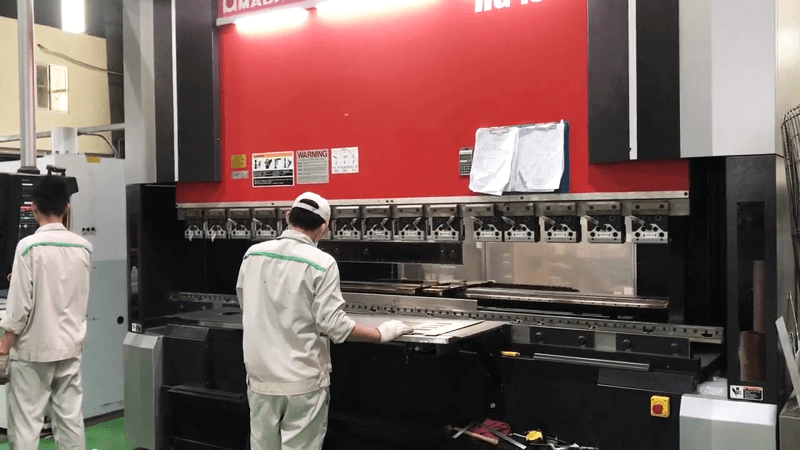 |
Gia công chấn gấp là quy trình tạo hình kim loại tấm bằng cách uốn cong, gấp theo góc độ và hình dạng mong muốn của bản thiết kế.
Quá trình này sử dụng một lực lớn từ máy móc, thường là máy chấn gấp CNC tác động lên tấm kim loại thông qua bộ khuôn chày (punch) và cối (die) để làm biến dạng vĩnh viễn vật liệu, tạo ra các góc và đường gấp.
Gia công chấn gấp CNC đảm bảo sự đồng đều, tốc độ cao và độ chính xác vượt trội nhờ vào việc lập trình và điều khiển tự động. Đây là một trong những nguyên công cơ bản và quan trọng nhất trong gia công kim loại tấm, quyết định hình dạng 3D cuối cùng của sản phẩm.
- Mục đích chính của gia công chấn gấp CNC:
- Tạo hình chi tiết: Sản xuất các chi tiết có góc, cạnh, hình hộp, khung... từ tấm kim loại phẳng.
- Độ chính xác cao: Đảm bảo sản phẩm đạt đúng các thông số kỹ thuật về góc và kích thước theo bản vẽ thiết kế, phục vụ cho quá trình lắp ráp sau này (ví dụ: vỏ tủ điện, khung máy, máng xối).
3 Phương pháp gia công chấn gấp CNC chủ yếu
Các máy CNC hiện đại cho phép thực hiện nhiều phương pháp chấn gấp khác nhau để đáp ứng yêu cầu phức tạp của chi tiết. Ba phương pháp chính bao gồm:
1. Chấn tự do (Air Bending)
Đây là phương pháp phổ biến nhất do tính linh hoạt cao.
- Nguyên lý: Chày (punch) ép tấm kim loại xuống, nhưng vật liệu không chạm hoàn toàn vào đáy cối (V-die), chỉ tiếp xúc với hai vai cối.
- Kiểm soát góc: Góc gấp được kiểm soát bằng độ sâu chày đi vào cối (lượng vật liệu bị ép xuống).
- Ưu điểm: Có thể tạo ra nhiều góc khác nhau chỉ với một bộ khuôn.
2. Chấn định hình
Phương pháp này thường được dùng khi yêu cầu độ chính xác góc rất cao.
- Nguyên lý: Chày ép vật liệu tiếp xúc hoàn toàn với bề mặt góc của cối.
- Kiểm soát góc: Góc gấp được xác định trực tiếp bằng góc của khuôn cối (khuôn phải có góc bằng với góc thành phẩm).
- Ưu điểm: Độ chính xác góc cao, giảm thiểu hiện tượng hồi phục đàn hồi
3. Chấn gấp mép/Lên viền
Đây là quy trình tạo cạnh an toàn và bền.
- Nguyên lý: Thực hiện qua hai bước:
+ Sử dụng chày phẳng ép dẹt góc nhọn đó thành một mép gấp kín (180o).
- Mục đích: Tăng độ cứng và độ bền cho cạnh, đồng thời tăng tính thẩm mỹ và loại bỏ các cạnh sắc.
Ưu điểm vượt trội của công nghệ chấn gấp CNC
Công nghệ chấn gấp CNC đã thay thế gần như hoàn toàn phương pháp thủ công, mang lại những lợi ích then chốt sau:
- Độ chính xác tuyệt đối: Sai số cực nhỏ (thường chỉ ±0.1mm đến ±0.2mm ) nhờ lập trình và điều khiển tự động. Đảm bảo chi tiết đạt đúng thông số bản vẽ, đặc biệt quan trọng cho các chi tiết cần lắp ráp.
- Năng suất và tốc độ cao: Thích hợp cho sản xuất hàng loạt, tiết kiệm thời gian đáng kể so với thủ công. Khả năng hoạt động liên tục, ổn định.
- Đa dạng hình dạng: Có thể thực hiện các biên dạng phức tạp: Chấn V, chấn U, chấn hộp, chấn cong, chấn nhiều góc liên tiếp.
- Tối ưu hóa chi phí: Giảm thiểu vật liệu hao hụt, tiết kiệm chi phí nhân công và thời gian gia công.
Các vật liệu thường dùng trong gia công chấn gấp CNC
Gia công chấn gấp có thể áp dụng trên nhiều loại vật liệu, bao gồm:
- Inox (Thép không gỉ): Bao gồm các mác phổ biến như 304, 201, 316. Chấn gấp Inox được ưa chuộng vì khả năng chống ăn mòn, độ bền và tính thẩm mỹ cao.
- Thép: Đa dạng về chủng loại, từ thép cán nóng, thép cán nguội đến thép tấm, thép mạ kẽm và thép hợp kim. Thường được sử dụng cho các chi tiết kết cấu hoặc yêu cầu độ bền cơ học cao.
- Nhôm (Nhôm tấm hợp kim): Có trọng lượng nhẹ, khả năng chống ăn mòn tốt và dễ gia công, thường dùng trong ngành hàng không, ô tô và kiến trúc.
- Đồng, Đồng thau: Được sử dụng cho các chi tiết dẫn điện hoặc yêu cầu tính trang trí, thẩm mỹ cao.'
Độ dày và kích thước cần biết trong gia công chấn gấp
Độ dày và chiều dài phải phù hợp với khả năng của máy, trong khi mọi kích thước và góc độ phải được tính toán bù trừ để đạt độ chính xác cao nhất sau khi uốn cong.
1. Độ dày, mỏng của kim loại tấm
- Phạm vi độ dày phổ biến: Máy chấn gấp CNC thường xử lý tấm kim loại từ rất mỏng (khoảng 0.3mm) đến khá dày (khoảng10mm). Tuy nhiên, một số máy công suất lớn có thể xử lý tấm dày tới 20 mm hoặc hơn.
- Ảnh hưởng đến lực chấn:
+ Kim loại mỏng hơn: Cần lực chấn nhỏ, nhưng lại yêu cầu độ chính xác cao hơn trong việc căn chỉnh khuôn để tránh làm biến dạng hoặc rách vật liệu.
- Ảnh hưởng bán kính uốn: Độ dày quyết định bán kính uốn (độ bo tròn của góc). Thường bán kính an toàn phải lớn hơn hoặc bằng độ dày tấm.
2. Kích thước (Chiều dài và chiều rộng)
- Chiều dài tối đa: Phải nhỏ hơn chiều dài làm việc của máy chấn (phổ biến là 1 đến 4 mét).
- Kích thước phôi: Kích thước tấm kim loại ban đầu được cắt phải được tính toán chính xác để đảm bảo sau khi gấp, chi tiết có kích thước cuối cùng đúng theo yêu cầu.
- Góc gấp: Thường được yêu cầu với độ chính xác cao, ví dụ: 90o, 135o, 45o, v.v. Máy CNC có thể đạt độ chính xác góc với sai số chỉ ±0.1 đến ±0.5.
Sản phẩm và ứng dụng thực tế của gia công chấn gấp
Các chi tiết được tạo ra từ gia công chấn gấp có mặt trong hầu hết các ngành công nghiệp:
- Công nghiệp Điện/Tự động hóa: Vỏ tủ điện, khung giá đỡ thiết bị, hộp điều khiển, khay cáp.
- Xây dựng/Kiến trúc: Máng xối, tấm ốp tường, tấm che, khung cửa sổ và mặt dựng kim loại.
- Cơ khí chế tạo: Chi tiết máy, khung sườn máy móc, vỏ bảo vệ.
- Nội thất/Gia dụng: Khung bàn ghế kim loại, kệ, chân đế TV, vỏ máy lạnh.
- Giao thông vận tải: Các bộ phận cấu trúc và vỏ xe trong ngành ô tô và đường sắt.
Dịch vụ gia công chấn gấp CNC kim loại tấm chính xác cao tại Hà Nội
Cơ khí Intech tập trung vào việc cung cấp các giải pháp gia công kim loại tấm đồng bộ, trong đó chấn gấp là một công đoạn quan trọng. Chúng tôi sử dụng hệ thống máy chấn gấp CNC hiện đại để tạo hình các tấm kim loại thành chi tiết có góc, cạnh, khung hộp với độ chính xác và năng suất cao.
- Lý do chọn gia công chấn gấp tại Cơ khí Intech
- Chất lượng ISO: Áp dụng hệ thống quản lý chất lượng ISO 9001:2015, đảm bảo quy trình kiểm soát chặt chẽ từ nguyên liệu đến sản phẩm cuối cùng.
- Máy móc hiện đại: Đầu tư vào các dòng máy CNC tiên tiến, mang lại độ chính xác và hiệu quả vượt trội trong mọi dự án chấn gấp.
- Quy mô: Sở hữu nhà máy trên 4000m2 và đội ngũ hơn 110 nhân sự chuyên môn, đáp ứng được số lượng lớn và yêu cầu phức tạp.
- Năng lực hệ thống máy chấn CNC
Hệ thống 5 máy chấn với các dải lực và kích thước khác nhau giúp tối ưu hóa sản xuất:
| STT | Lực Chấn | Chiều Dài Chấn Tối Đa | Ứng Dụng Phù Hợp |
| 1 | 220 Tấn | 4.000 mm | Chi tiết dài, tấm dày (vỏ tủ điện, máng cáp, thanh định hình dài) |
| 2 | 110 Tấn | 3.100 mm | Chi tiết dài trung bình (cánh tủ, tấm ốp, khung kết cấu) |
| 3 | 90 Tấn | 2.000 mm | Chi tiết cỡ trung (vỏ hộp, giá đỡ, bát pát) |
| 4 | 60 Tấn | 1.500 mm | Chi tiết nhỏ, sản xuất hàng loạt |
| 5 | 50 Tấn | 1.200 mm | Chi tiết nhỏ, chi tiết định hình nhanh, hàng loạt |
- Quy trình kiểm soát độ chính xác
- Tính trải phôi độc quyền: Kích thước phôi phẳng được tính toán dựa trên bộ dao cối và đặc tính vật liệu thực tế tại xưởng, không sử dụng hệ số chung, đảm bảo chi tiết sau chấn đạt kích thước chuẩn xác không cần sửa chữa.
- Lập trình mô phỏng thứ tự chấn: Xác định trước trình tự gia công để triệt tiêu va chạm dụng cụ và hạn chế sai số cộng dồn trên các chi tiết đa nếp gấp.
- Chấn thử và kiểm duyệt: Đối với đơn hàng lớn, chi tiết đầu tiên luôn được đo đạc kiểm tra góc và kích thước kỹ lưỡng trước khi chạy toàn bộ lô.
- Đo kiểm chuyên dụng 100%: Sử dụng thước đo góc điện tử, thước cặp, và dưỡng chuyên dụng - tuyệt đối không kiểm tra bằng cảm quan mắt thường.
- Bảo vệ bề mặt thẩm mỹ: Áp dụng màng bảo vệ nguyên bản, tấm lót chống hằn và hệ thống cối chuyên dụng dành riêng cho inox, nhôm xước.
Cam kết dung sai tiêu chuẩn:
- Góc chấn: ±0.5o
- Kích thước: ±0.2mm (Áp dụng cho mọi vật liệu).
* Lưu ý: Dung sai có thể linh hoạt theo chiều dài sản phẩm (sản phẩm ngắn đạt độ chính xác gần như tuyệt đối, sản phẩm siêu dài tuân thủ tiêu chuẩn kỹ thuật chuyên ngành).
Tư vấn thiết kế kỹ thuật giúp tối ưu chi phí và chất lượng
- Cạnh chấn quá ngắn: Cạnh phôi phải đủ dài để tì vững lên hai vai cối, tránh hiện tượng trượt mép gây sai góc.
- Lỗ và rãnh quá gần đường chấn: Lực chấn lớn có thể làm kéo giãn và méo lỗ. Giải pháp là dời vị trí lỗ, thêm rãnh thoát hoặc tiến hành cắt lỗ sau khi chấn.
- Thiếu rãnh thoát góc: Các góc hộp chấn hai phương bắt buộc phải có rãnh thoát để vật liệu không bị xé rách.
- Bán kính chấn trong: Lựa chọn bán kính phù hợp với bộ dao có sẵn giúp tiết kiệm chi phí dụng cụ. Bán kính quá nhỏ với vật liệu cứng/dày dễ dẫn đến nứt gãy.
- Chiều cán của vật liệu: Với nhôm cứng và thép cường độ cao, chấn song song chiều cán rất dễ nứt. Chúng tôi bố trí phôi sao cho đường chấn cắt ngang chiều cán.
- Quy chuẩn kích thước chức năng: Ghi rõ kích thước trong/ngoài và mặt chuẩn lắp ghép trên bản vẽ để tránh hiểu sai ý đồ thiết kế.
* Lưu ý: Mọi đề xuất điều chỉnh thiết kế chỉ được thực hiện khi có sự đồng ý bằng văn bản từ phía Quý khách.
- Báo giá gia công chấn gấp CNC kim loại tấm
Giá gia công chấn gấp phụ thuộc vào nhiều yếu tố như kích thước, độ dày, hình dạng, vật liệu và số lượng sản phẩm. Do đó, không có mức giá chung.
Chi tiết cuối cùng của lô hàng luôn có góc độ và kích thước chuẩn xác như chi tiết đầu tiên, được đo đạc bằng dụng cụ kỹ thuật chuyên nghiệp. Quý khách có nhu cầu gia công cơ khí, chấn gấp CNC theo yêu cầu, vui lòng gửi bản vẽ ngay cho chúng tôi để nhận báo giá nhanh chóng và chính xác nhất!
Cơ khí chính xác Intech:
- Hotline/Zalo: 0966.966.205
- Địa chỉ: Lô 6, Cụm Công Nghiệp Lai Xá, Phường Tây Tựu, Thành Phố Hà Nội
