


Mục lục
Chấn gấp Inox là một trong những công đoạn quan trọng và phổ biến nhất trong ngành gia công kim loại tấm. Nhờ sự phát triển của công nghệ cơ khí hiện đại, đặc biệt là máy chấn CNC, dịch vụ chấn gấp inox ngày càng đáp ứng khắt khe các yêu cầu về độ chính xác, tính thẩm mỹ và tiến độ sản xuất.
Chấn gấp Inox là gì?
Chấn gấp Inox là phương pháp gia công cơ khí không phoi, sử dụng lực ép lớn của máy chấn tác động lên tấm inox phẳng nhằm uốn, bẻ vật liệu thành các góc độ, hình thù khác nhau (như hình U, V, Z, hộp, nón...) theo đúng bản vẽ kỹ thuật. Quá trình này làm thay đổi hình dáng của phôi mà không làm rách hay biến dạng cấu trúc bề mặt xung quanh đường gấp.

- Nguyên lý hoạt động cơ bản:
- Tấm inox được đặt định vị chính xác lên bề mặt cối chấn (Die) – phần khuôn phía dưới có rãnh chữ V hoặc U.
- Chày chấn (Punch) – phần khuôn phía trên được thiết kế nhọn hoặc theo biên dạng tương ứng – sẽ di chuyển tịnh tiến theo chiều thẳng đứng từ trên xuống.
- Dưới tác động của lực ép cực lớn từ chày, phần kim loại tại vị trí tiếp xúc sẽ chịu ứng suất uốn, vượt qua giới hạn đàn hồi để chuyển sang biến dạng dẻo, từ đó tạo ra góc uốn cố định.
- Các loại Inox thường sử dụng và đặc điểm ảnh hưởng
Các mác inox phổ biến:
- Inox 201: Độ cứng cao, khả năng chống ăn mòn ở mức trung bình, giá thành thấp, dễ bị hồi xuân lớn.
- Inox 304: Mác phổ biến nhất, độ dẻo và độ bền cao, chống ăn mòn tốt, dễ chấn gấp và cho thẩm mỹ đẹp.
- Inox 316/316L: Chống ăn mòn tuyệt vời (đặc biệt trong môi trường hóa chất, biển), độ bền cao, đòi hỏi lực chấn lớn hơn.
- Inox 430: Inox nhiễm từ, độ dẻo thấp hơn, dễ bị nứt nếu chấn bán kính quá nhỏ.
Đặc điểm vật liệu ảnh hưởng đến quá trình chấn: Độ cứng, độ dẻo, khả năng đàn hồi, độ dày vật liệu và hiện tượng hồi phục đàn hồi sau khi chấn.
Chấn gấp Inox dùng để làm gì?
Phương pháp này đáp ứng đa dạng các nhu cầu chế tạo trong đời sống và công nghiệp:
- Tạo góc chính xác (90o, 45o hoặc các góc phi tiêu chuẩn theo bản vẽ).
- Tạo mép, gờ, cạnh tăng cứng giúp kết cấu cứng cáp hơn.
- Tạo hình hộp, máng, chữ U, chữ V, chữ L, chữ Z.
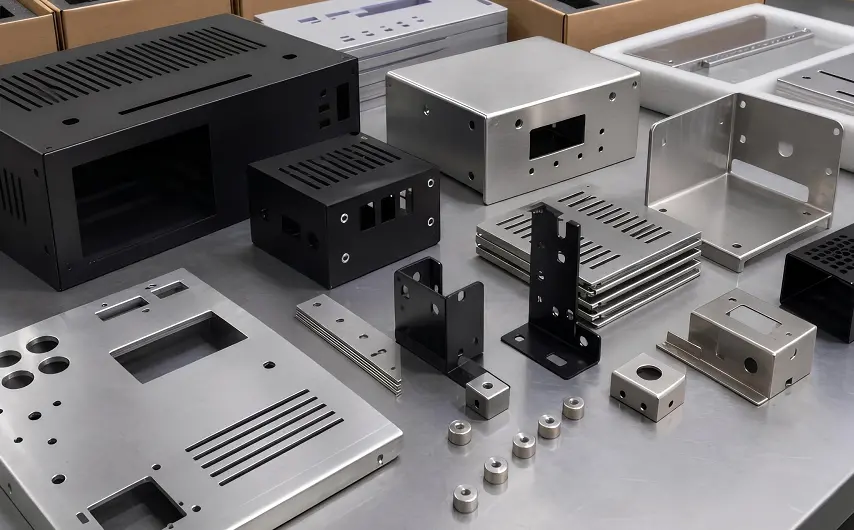
- Gia công vỏ máy, tủ điện, máng cáp, khung và giá đỡ thiết bị.
Các phương pháp chấn gấp Inox phổ biến
1. Chấn gấp Inox thủ công
- Đặc điểm: Sử dụng sức người kết hợp dụng cụ thô sơ hoặc bàn chấn cơ nhỏ.
- Ưu - Hạn chế: Chi phí thấp nhưng năng suất kém, độ chính xác thấp, phụ thuộc hoàn toàn vào tay nghề thợ.
- Ứng dụng: Thợ thủ công, xưởng nhỏ làm các sản phẩm đơn giản, số lượng ít.
2. Chấn gấp Inox bằng máy chấn cơ
Sử dụng cơ cấu cơ khí (bánh đà, trục khuỷu) để truyền lực. Phù hợp với các xưởng gia công truyền thống cho các sản phẩm không yêu cầu dung sai quá khắt khe.
3. Chấn gấp Inox bằng máy chấn thủy lực
Sử dụng hệ thống xilanh thủy lực tạo ra lực chấn cực lớn. Rất phù hợp với các tấm inox dày và chi tiết có chiều dài lớn.
4. Chấn CNC Inox
- Hoạt động: Máy tích hợp hệ thống điều khiển số CNC tự động định vị cữ chặn sau, điều chỉnh hành trình và lực chấn.
- Ưu điểm: Độ chính xác cực cao, tính đồng nhất tuyệt vời, dễ dàng lưu trữ chương trình, tối ưu hóa cho sản xuất hàng loạt.
5. Chấn gấp Inox bằng robot / Tự động hóa
Kết hợp máy chấn CNC với cánh tay robot để tự động gắp, đảo chiều và cấp phôi. Thích hợp cho dây chuyền sản xuất công nghiệp quy mô lớn, đòi hỏi tốc độ và sự an toàn cao.
Các loại máy và khuôn sử dụng trong chấn gấp Inox
- Các loại máy chính:
- Máy chấn CNC: Công suất lớn, nhiều trục điều khiển (từ 3 trục đến 8 trục+), lập trình thông minh.
- Máy chấn thủy lực: Chuyên dụng cho tấm dày, kết cấu khung bệ vững chắc.
- Máy chấn cơ: Tốc độ nhanh nhưng kiểm soát hành trình kém hơn.
- Khuôn chấn Inox:
- Bao gồm khuôn trên (chày) và khuôn dưới (cối với các rãnh chữ V, U).
- Lựa chọn khuôn phụ thuộc trực tiếp vào độ dày inox (thường rãnh V được chọn bằng khoảng 6 đến 8 lần độ dày tấm đối với inox mỏng và trung bình). Khuôn quyết định trực tiếp đến bán kính và góc chấn.
Thông số kỹ thuật quan trọng khi chấn gấp Inox
- Độ dày tấm Inox: Chia thành mỏng (< 1.5mm), trung bình (1.5mm - 4mm) và dày (> 4mm). Độ dày tỷ lệ thuận với lực chấn yêu cầu.
- Chiều dài đường chấn: Phải phù hợp với khổ máy (ví dụ máy 2m, 3m, 4m).
- Góc chấn & Bán kính chấn: Góc chấn từ nhọn, vuông đến tù. Bán kính trong phụ thuộc vào bề rộng rãnh chữ V của khuôn. Không nên yêu cầu bán kính quá nhỏ so với độ dày vật liệu để tránh nứt gãy.
- Lực chấn: Tính toán dựa trên độ dày, chiều dài đường chấn, mác thép và khẩu độ khuôn.
- Dung sai gia công: Dung sai góc và kích thước thường dao động trong biên độ rất nhỏ nhờ hệ thống CNC hiện đại.
Quy trình dịch vụ gia công chấn gấp Inox theo yêu cầu
- Tiếp nhận bản vẽ: Kiểm tra file CAD (2D/3D), vật liệu, độ dày, dung sai và số lượng.
- Kiểm tra vật liệu: Kiểm định chủng loại inox, kích thước phôi và chất lượng bề mặt.
- Cắt phôi: Cắt laser hoặc cắt cơ khí đạt kích thước chuẩn xác trước khi chấn.
- Tính toán thông số: Xác định góc, bán kính, vị trí đường chấn và tính toán bù trừ hồi xuân.
- Lập trình máy chấn CNC: Nhập thông số, thứ tự chấn và vị trí cữ chặn.
- Tiến hành chấn: Đặt phôi, căn chỉnh, chạy thử mẫu, đo kiểm rồi tiến hành chấn hàng loạt.
- Kiểm tra sản phẩm: Kiểm tra kích thước, góc chấn, độ phẳng và ngoại quan (tránh trầy xước).
- Hoàn thiện & bàn giao: Vệ sinh, đóng gói cẩn thận và giao hàng.
Các yếu tố ảnh hưởng đến chất lượng chấn gấp Inox
- Đặc tính đàn hồi của từng loại inox (201, 304, 316).
- Độ dày và chất lượng phôi đầu vào.
- Lực chấn, chủng loại khuôn và góc chấn.
- Thứ tự chấn: Cần sắp xếp hợp lý để tránh va chạm giữa phôi và thân máy.
- Độ chính xác của máy và tay nghề, kinh nghiệm của người vận hành.
Ưu điểm vượt trội của phương pháp chấn gấp Inox CNC
Sự ra đời của công nghệ chấn CNC đã thay thế hoàn toàn các phương pháp thủ công cũ nhờ những ưu điểm vượt trội:
- Độ chính xác tuyệt đối: Lập trình tự động giúp các góc chấn đều đặn, sai số được kiểm soát ở mức tối thiểu, đảm bảo các chi tiết lắp ghép khớp hoàn hảo với nhau.
- Đường chấn sắc nét, thẩm mỹ cao: Lực ép phân bổ đều giúp đường uốn thẳng, sắc sảo, không bị gãy khúc hay biến dạng bề mặt. Các xưởng uy tín thường dán màng PVC bảo vệ để tránh trầy xước trong suốt quá trình chấn.
- Tốc độ nhanh, tối ưu chi phí: Giảm thiểu thời gian chuẩn bị và nhân công, đáp ứng nhanh chóng từ các đơn hàng đơn lẻ cho đến sản xuất công nghiệp số lượng lớn.
- Đa dạng hình thù: Dễ dàng tạo ra các biên dạng phức tạp như chữ U, chữ Z, hộp vuông, máng nước, khung bệ máy,...
Ứng dụng thực tế của sản phẩm chấn gấp Inox
Nhờ tính linh hoạt và độ bền cao, sản phẩm chấn gấp inox hiện diện trong hầu hết các lĩnh vực đời sống và sản xuất:
- Cơ khí chế tạo: Chi tiết máy, khung, vỏ thiết bị, giá đỡ.
- Tự động hóa: Tủ điện, máng cáp, vỏ tủ điều khiển, khung máy móc.
- Ngành thực phẩm & Dược phẩm: Bàn inox, khay, phễu, máng và vỏ bồn chứa.
- Nhà hàng – Khách sạn: Thiết bị bếp công nghiệp, kệ bếp, tủ đựng chén đĩa.
- Xây dựng & Kiến trúc: Tấm ốp trang trí, máng thu nước, phụ kiện kết cấu inox.
Những lỗi thường gặp khi chấn gấp Inox và cách khắc phục
- Góc chấn không chính xác: Do hiện tượng hồi xuân hoặc cài đặt thông số khuôn chưa chuẩn --> Khắc phục bằng cách hiệu chỉnh bù góc trên máy CNC.
- Sai kích thước sau chấn: Do sai số phôi ban đầu hoặc vị trí cữ chặn --> Kiểm tra kỹ kích thước phôi cắt laser trước khi đưa vào chấn.
- Bề mặt bị trầy xước: Do rãnh khuôn bám bẩn hoặc phôi ma sát mạnh --> Sử dụng màng bảo vệ bề mặt inox hoặc lót dải nhựa chống xước chuyên dụng.
- Nứt tại vị trí chấn: Do bán kính chấn quá nhỏ so với độ dày hoặc chọn nhầm mác inox kém dẻo --> Điều chỉnh tăng bán kính chấn và chọn đúng vật liệu tiêu chuẩn.
- Chi tiết bị biến dạng/vênh: Do thứ tự chấn chưa tối ưu hoặc lực ép không đều --> Tối ưu lại trình tự các bước chấn trên bản vẽ công nghệ.
Dịch vụ chấn gấp Inox theo yêu cầu chuyên nghiệp tại Cơ khí Intech
Cơ khí Intech tự hào là đơn vị uy tín trong lĩnh vực gia công chấn gấp Inox tại Việt Nam. Với hệ thống máy móc hiện đại, đội ngũ kỹ sư tay nghề cao và quy trình sản xuất chuyên nghiệp, Intech cam kết mang đến cho Quý khách hàng những sản phẩm chất lượng cao, đáp ứng mọi yêu cầu khắt khe nhất.
- Nhận gia công theo bản vẽ: Hỗ trợ tiếp nhận file CAD 2D/3D, bản vẽ kỹ thuật hoặc mẫu thực tế.
- Linh hoạt số lượng: Đáp ứng từ đơn hàng mẫu số lượng ít cho đến các đơn hàng sản xuất công nghiệp số lượng lớn.
- Giải pháp trọn gói: Kết hợp khép kín từ Cắt laser Inox --> Chấn CNC --> Hàn --> Mài đánh bóng --> Đóng gói hoàn thiện.
- Cam kết chất lượng: Đúng vật liệu, chuẩn kích thước bản vẽ, kiểm soát chất lượng chặt chẽ và đảm bảo tiến độ bàn giao.
- Thông tin cần cung cấp khi nhận báo giá gia công:
Để nhận được báo giá nhanh chóng và chính xác nhất, quý khách nên cung cấp đầy đủ:
- Bản vẽ kỹ thuật (File CAD 2D/3D hoặc bản vẽ phác thảo chi tiết kích thước).
- Chủng loại inox (Ví dụ: Inox 304 bóng HL/BA hoặc inox 201).
- Độ dày vật liệu.
- Số lượng sản phẩm cần gia công.
- Yêu cầu đặc biệt về dung sai hoặc bề mặt (nếu có).
Đơn giá gia công chấn gấp Inox phụ thuộc vào nhiều biến số khác nhau như: loại mác inox, độ dày tấm, chiều dài đường chấn, số lượng nhát chấn trên mỗi chi tiết và tổng số lượng sản phẩm đặt hàng.
Quý khách hàng có nhu cầu tư vấn kỹ thuật hoặc cần báo giá dịch vụ gia công chấn gấp Inox theo yêu cầu, xin vui lòng gửi bản vẽ chi tiết để nhận được phương án tối ưu và mức giá cạnh tranh nhất.
Thông tin liên hệ: Hotline / Zalo: 0966.966.205 hoặc gửi yêu cầu về email: cokhichinhxac@intech-group.vn

