


Tiện rãnh là gì? Quy trình và Kỹ thuật chi tiết
17-10-2026 9
Tiện rãnh là phương pháp gia công cơ khí chính xác nhằm tạo ra các rãnh có kích thước, hình dạng và độ sâu theo đúng yêu cầu kỹ thuật trên bề mặt chi tiết. Kỹ thuật này đóng vai trò thiết yếu trong việc lắp ráp, định vị và đảm bảo độ bền tối ưu cho các sản phẩm cơ khí.
Mục lục
Trong ngành chế tạo cơ khí hiện đại, tiện rãnh (Grooving) là một trong những phương pháp gia công quan trọng nhất đối với các chi tiết dạng tròn xoay. Từ các thiết bị cơ khí truyền thống đến các hệ thống máy CNC phức tạp, việc tạo ra các rãnh đạt tiêu chuẩn kỹ thuật đóng vai trò quyết định đến khả năng lắp ghép, làm kín và độ bền vận hành của tổng thể cụm máy.
Bài viết này cung cấp góc nhìn toàn diện và chi tiết nhất về công nghệ tiện rãnh, giúp kỹ sư, thợ gia công và sinh viên ngành cơ khí nắm vững lý thuyết cũng như ứng dụng thực tiễn.
Bài viết này cung cấp góc nhìn toàn diện và chi tiết nhất về công nghệ tiện rãnh, giúp kỹ sư, thợ gia công và sinh viên ngành cơ khí nắm vững lý thuyết cũng như ứng dụng thực tiễn.
Tiện rãnh là gì?
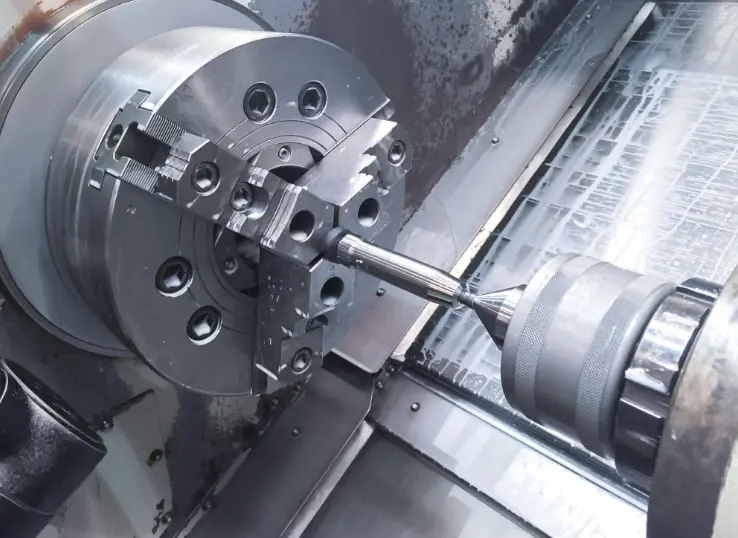
Tiện rãnh trong gia công cơ khí là phương pháp gia công cắt gọt chuyên dụng, trong đó dao tiện có kích thước và hình dạng lưỡi cắt phù hợp được tiến vào phôi đang quay quanh trục chính để tạo ra các khoảng lõm (rãnh) theo yêu cầu thiết kế.
Tiện rãnh trực tiếp quyết định khả năng làm việc của các bộ phận cơ khí như trục, bạc lót, xilanh, piston thông qua việc tạo ra các bề mặt chức năng phục vụ định vị và lắp kẹp.
Phân biệt tiện rãnh với các nguyên công tiện khác:
- Tiện trụ ngoài / Tiện mặt đầu: Tiến dao theo chu kỳ dọc hoặc ngang để hạ đường kính hoặc làm phẳng bề mặt trên diện rộng.
- Tiện rãnh: Dao tiến vào phôi tại vị trí cố định (hướng kính hoặc dọc trục) với chiều rộng cắt giới hạn bởi kích thước lưỡi cắt hoặc hành trình ngắn.
- Tiện cắt đứt (Parting-off): Mặc dù sử dụng nguyên lý tương tự, tiện cắt đứt tiến dao cho đến khi tách rời phần vật liệu, trong khi tiện rãnh dừng lại ở chiều sâu xác định.
- Tiện ren (Threading): Dao di chuyển tiến bước liên tục theo tỷ lệ chính xác với tốc độ quay của trục chính để tạo đường xoắn ốc.
- Mục đích của phương pháp tiện rãnh
- Lắp ghép chi tiết phụ trợ: Tạo không gian lắp đặt vòng đệm cao su (O-ring), vòng hãm (Circlip/Retaining ring), vòng phe hoặc vòng chặn.
- Phục vụ công nghệ: Tạo rãnh thoát dao khi tiện ren hoặc rãnh thoát đá khi mài, giúp dụng cụ không bị va chạm vào thành chặn ở cuối hành trình.
- Tối ưu hóa kết cấu: Giảm khối lượng chi tiết, tạo rãnh phân phối dầu mỡ bôi trơn hoặc định vị vị trí lắp ráp.
- Đảm bảo yêu cầu kỹ thuật: Đáp ứng nghiêm ngặt các thông số về chiều rộng, đường kính đáy rãnh, độ nhám bề mặt (Ra) và bán kính góc bo (R).
- Đặc điểm kỹ thuật của tiện rãnh
- Kích thước lưỡi cắt: Thường có chiều rộng lưỡi cắt bằng hoặc nhỏ hơn chiều rộng rãnh cần gia công.
- Hướng tiến dao: Linh hoạt theo phương hướng kính (Radial), phương dọc trục (Axial) hoặc kết hợp theo biên dạng.
- Thoát phoi khó khăn: Vì không gian cắt bị giới hạn trong không gian hẹp, phoi dễ bị kẹt, tích tụ nhiệt cao.
- Độ cứng vững: Lực cắt tác động trực tiếp lên phần lưỡi cắt hẹp làm tăng rủi ro rung động (chatter) hoặc gãy dao.
- Thiết bị thực hiện: Áp dụng trên cả máy tiện vạn năng (truyền thống) và máy tiện CNC.
Các loại tiện rãnh phổ biến
| Loại tiện rãnh | Vị trí gia công | Hướng tiến dao chính | Ứng dụng phổ biến |
| Tiện rãnh ngoài | Bề mặt trụ ngoài | Hướng kính (Radial) | Rãnh vòng hãm trên trục, rãnh O-ring ngoài, rãnh thoát ren |
| Tiện rãnh trong | Bề mặt lỗ (mặt trụ trong) | Hướng kính từ trong ra | Rãnh vòng chặn trong lỗ, rãnh làm kín trong xilanh |
| Tiện rãnh mặt đầu | Mặt phẳng đầu chi tiết | Dọc trục (Axial) | Rãnh làm kín mặt đầu, rãnh đồng tâm chứa mỡ bôi trơn |
| Tiện rãnh định hình | Bề mặt ngoài/trong | Kết hợp Hướng kính & Dọc trục | Rãnh chữ U, rãnh chữ V, rãnh có bán kính góc bo đặc biệt |
1. Tiện rãnh ngoài (External Grooving)
Gia công rãnh trên mặt ngoài của phôi dạng trục. Dao tiến theo hướng kính vuông góc với tâm phôi. Đây là dạng phổ biến nhất, cho phép quan sát và kiểm soát phoi tốt hơn so với các dạng khác.
2. Tiện rãnh trong (Internal Grooving)
Gia công bên trong lỗ của phôi. Do dao phải chui vào bên trong lỗ nên đường kính cán dao bị giới hạn, độ nhô dao lớn dẫn đến giảm độ cứng vững. Việc kiểm soát phoi và cấp dung dịch trơn nguội là thách thức lớn nhất ở dạng gia công này.
3. Tiện rãnh mặt đầu (Face Grooving)
Gia công các rãnh đồng tâm trên mặt phẳng đầu của chi tiết tròn xoay. Cán dao tiện rãnh mặt đầu thường có dạng cong theo bán kính (Bending radius) để tránh va quẹt thành rãnh khi tiến dao dọc trục.
4. Tiện rãnh định hình (Profile Grooving)
Dùng để tạo ra các rãnh có hình dạng đặc biệt như hình chữ V, chữ U, rãnh tròn hoặc rãnh có độ dốc. Có thể sử dụng dao định hình nguyên khối hoặc chạy chương trình CNC kết hợp các trục X-Z.
5. Tiện cắt đứt và mối liên hệ với tiện rãnh
Tiện cắt đứt (Cut-off/Parting) có nguyên lý ăn dao và cấu tạo mảnh dao khá tương đồng với tiện rãnh ngoài. Tuy nhiên:
- Tiện rãnh: Tạo khoảng khuyết có chiều sâu giới hạn, đáy rãnh yêu cầu độ phẳng/độ nhám đạt chuẩn.
- Tiện cắt đứt: Ăn dao xuyên qua tâm phôi để chia tách sản phẩm, không quan tâm tới đường kính đáy rãnh.
Cấu tạo và cách lựa chọn dao tiện rãnh
1. Cấu tạo của dao tiện rãnh
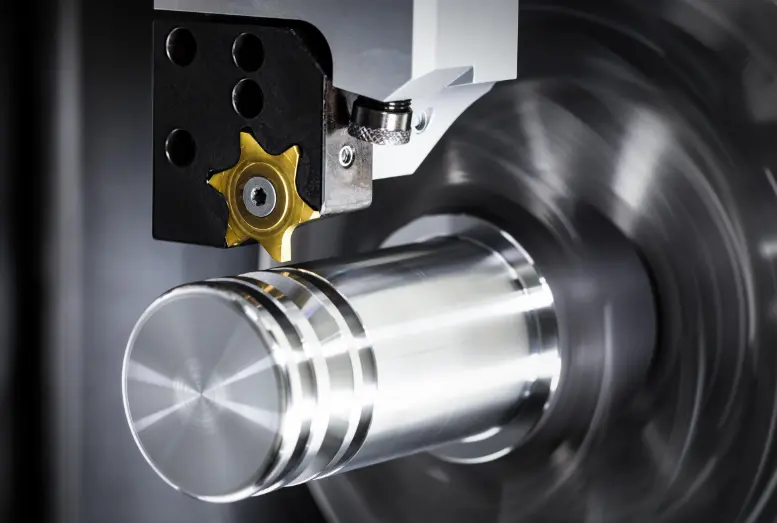
Một bộ dao tiện rãnh hiện đại thường gồm 2 phần chính:
- Thân dao: Bộ phận gá kẹp vào đài dao. Được thiết kế tối ưu độ cứng vững để chịu lực cắt lớn.
- Mảnh dao: Bộ phận trực tiếp tham gia cắt gọt, bao gồm:
- Lưỡi cắt chính: Gia công đáy rãnh.
- Lưỡi cắt phụ: Gia công hai bên thành rãnh.
- Góc trước, Góc sau: Giảm ma sát, hỗ trợ cuộn và thoát phoi.
- Bán kính đỉnh dao: Ảnh hưởng đến độ nhám và độ bền lưỡi cắt.
2. Phân loại dao tiện rãnh
- Dao ghép mảnh (Indexable Insert Tools): Sử dụng mảnh hợp kim cứng (Carbide) có thể thay thế dễ dàng khi mòn.
- Dao nguyên khối (Solid Carbide / HSS Tools): Thường dùng cho rãnh kích thước rất nhỏ hoặc tiện rãnh trong lỗ nhỏ.
- Dao chuyên dụng cho CNC: Được tối ưu hệ thống bẻ phoi (Chipbreaker) và đường làm mát nội bộ áp lực cao.
3. Tiêu chí lựa chọn dao tiện rãnh
Khi chọn dao, không nên chỉ dựa duy nhất vào chiều rộng rãnh mà cần xem xét tổng thể các yếu tố:
- Vật liệu phôi: Thép, inox, gang hay nhôm để chọn lớp phủ (Coating) và góc thoát phoi phù hợp.
- Kích thước rãnh: Chiều rộng (W), chiều sâu tối đa (Tmax) và bán kính góc (R).
- Đường kính làm việc: Đặc biệt quan trọng với tiện rãnh mặt đầu và rãnh trong lỗ để chọn dao không bị va quẹt.
- Độ cứng vững: Chọn cán dao có kích thước lớn nhất có thể và chiều dài nhô dao (Overhang) ngắn nhất.
- Hình học bẻ phoi: Lựa chọn dạng bẻ phoi phù hợp với vật liệu dẻo (tạo phoi dây) hoặc vật liệu giòn.
Nguyên lý và quy trình tiện rãnh
1. Nguyên lý hoạt động
Phôi gá trên mâm cặp quay tròn với tốc độ góc Ω. Dao tiện rãnh di chuyển tiến tới phôi theo tốc độ lượng chạy dao f. Lưỡi cắt chính bóc tách lớp kim loại với chiều sâu cắt tương ứng, tạo nên biên dạng rãnh mong muốn.
2. Quy trình 4 bước tiện rãnh chuẩn
Bước 1: Gá phôi và chuẩn bị máy
- Gá chặt phôi trên mâm cặp, kiểm tra độ đảo hướng kính bằng đồng hồ đo.
- Đảm bảo khoảng cách từ vị trí tiện rãnh đến mâm cặp là ngắn nhất để tăng độ cứng vững.
Bước 2: Lắp và căn chỉnh dao
- Lắp cán dao chắc chắn trên gá dao.
- Căn dao đúng tâm: Đỉnh lưỡi cắt phải nằm chính xác trên tâm quay của máy tiện. Nếu dao thấp hơn tâm sẽ gây mẻ dao; nếu cao hơn tâm, góc sau sẽ bị ma sát mạnh gây cháy dao.
- Căn vuông góc cán dao với trục tâm phôi đối với rãnh ngoài thẳng.
Bước 3: Tiến hành cắt rãnh
- Chiến lược cắt rãnh nông / hẹp: Ăn dao thẳng hướng kính (Plunging) một lần đạt chiều sâu.
- Chiến lược cắt rãnh rộng / sâu:
- Phương pháp ăn dao nhiều lượt (Peck Grooving): Tiến dao nhấp nháy để bẻ phoi.
- Phương pháp chia lát cắt (Multiple Plunging): Cắt các rãnh song song nối tiếp nhau, sau đó tiện lướt qua để làm phẳng đáy và thành rãnh.
Bước 4: Kiểm tra kích thước
Dùng thước kẹp, panme đo đường kính đáy, kính hiển vi đo lượng dư thành rãnh hoặc dưỡng đo rãnh chuyên dụng.
3. Tiện rãnh trên máy tiện CNC
Chương trình tiện rãnh CNC giúp tối ưu hóa thời gian và đảm bảo độ ổn định cao.
- Đường chạy dao: Thường sử dụng các chu trình gia công rãnh tích hợp (như G75 trên hệ điều khiển Fanuc).
- Lưu ý: Khai báo chính xác bán kính đỉnh dao, vị trí gốc dao (Tool Offset) và hướng gá. Chương trình CNC cần được mô phỏng cẩn thận để tránh va chạm cán dao vào phôi khi đi sâu vào rãnh.
Thông số kỹ thuật trong tiện rãnh
1. Tốc độ cắt (Vc)
Tốc độ cắt là vận tốc tương đối giữa lưỡi cắt và bề mặt phôi. Tốc độ trục chính n (vòng/phút) được tính theo công thức:
n = (1000 x Vc ) / (π x D)
Trong đó:
- Vc: Tốc độ cắt (m/phút), phụ thuộc vào vật liệu phôi và vật liệu dao.
- D: Đường kính gia công tại vị trí cắt (mm).
- π ≈ 3.1416.
2. Lượng chạy dao (f)
Lượng chạy dao đối với tiện rãnh (tính bằng mm/vòng) thường chọn nhỏ hơn từ 30% - 50% so với tiện trụ ngoài thông thường nhằm giảm lực cắt tác dụng lên lưỡi dao hẹp.
3. Ví dụ tính toán thực tế
Giả sử gia công rãnh ngoài trên phôi thép đường kính D = 50 mm, nhà sản xuất dao khuyến nghị tốc độ cắt Vc = 100 m/phút:
n = (1000 x 100) / (3.1416 x50) ≈ 637 vòng/phút
(Lưu ý: Giá trị tính toán mang tính minh họa. Trong thực tế cần điều chỉnh giảm bớt khi dao đi sâu vào tâm hoặc khi gia công rãnh lỗ nhỏ).
Những yếu tố ảnh hưởng đến chất lượng tiện rãnh
- Vật liệu phôi: Vật liệu càng dẻo (như inox, nhôm) càng khó bẻ phoi, dễ gây kẹt phoi. Vật liệu quá cứng làm nhanh mòn lưỡi cắt.
- Độ cứng vững hệ thống (Machine - Tool - Workpiece): Độ dơ trục chính, độ nhô dao quá dài đều gây ra hiện tượng rung xước thành rãnh.
- Hình học bẻ phoi & Lớp phủ: Rãnh thoát phoi trên mảnh dao giúp uốn cong phoi hình chữ C hoặc nhông nhỏ để đẩy ra ngoài dễ dàng.
- Dung dịch trơn nguội: Cấp dung dịch tưới nguội áp lực cao (High-pressure coolant) trỏ trực tiếp vào đỉnh lưỡi cắt giúp hạ nhiệt cấp tốc và đánh văng phoi ra khỏi lòng rãnh.
Lưu ý an toàn lao động khi tiện rãnh
- Đồ bảo hộ: Luôn đeo kính bảo hộ chống phoi bắn, mặc trang phục gọn gàng.
- Không dùng tay gỡ phoi: Tuyệt đối không dùng tay kéo phoi dây đang quay. Phải dùng móc gỡ phoi chuyên dụng sau khi dừng máy hoàn toàn.
- Bảo vệ máy CNC: Luôn đóng cửa máy CNC trước khi khởi động chu trình gia công.
- Kiểm tra trước vận hành: Đảm bảo đài dao, mâm cặp và phôi được siết chặt trước khi cho trục chính quay.
Ứng dụng thực tế của tiện rãnh
- Chế tạo trục động cơ & Hộp số: Gia công các rãnh chứa vòng hãm (Retaining Ring) định vị ổ lăn.
- Chế tạo Xi-lanh thủy lực & Piston: Tiện các rãnh O-ring và rãnh phớt làm kín (Seals) yêu cầu độ nhám bề mặt rất cao (Ra < 0.8μm).
- Chế tạo chi tiết ô tô & Xe máy: Tiện rãnh puly truyền động, rãnh xéc-măng trên Piston.
- Sản xuất hàng loạt quy mô lớn: Áp dụng trên các trung tâm tiện CNC tự động hóa kết hợp dao tiện rãnh đa năng để tăng năng suất vượt trội.
Kết luận
Tiện rãnh là nguyên công nền tảng nhưng đòi hỏi kỹ thuật cao trong gia công cơ khí chính xác. Để đạt được chất lượng rãnh hoàn hảo về cả kích thước, hình dạng lẫn độ nhám bề mặt, người thợ và kỹ sư cần kết hợp đồng bộ các yếu tố: chọn đúng dao - gá kẹp chắc chắn - thiết lập chế độ cắt hợp lý - kiểm soát thoát phoi hiệu quả. Việc làm chủ kỹ thuật tiện rãnh sẽ góp phần nâng cao năng suất sản xuất và đáp ứng những tiêu chuẩn khắt khe nhất của ngành chế tạo máy hiện đại.
Nếu bạn đang tìm kiếm đơn vị gia công cơ khí chính xác, Cơ khí Intech là đối tác đáng tin cậy dành cho bạn. Với hệ thống máy tiện CNC hiện đại, đội ngũ kỹ thuật giàu kinh nghiệm và quy trình kiểm soát chất lượng nghiêm ngặt, chúng tôi chuyên nhận gia công tiện theo yêu cầu các chi tiết từ đơn giản đến phức tạp, đảm bảo độ chính xác cao, tiến độ nhanh chóng và giá thành tối ưu nhất. Liên hệ ngay với Cơ khí Intech để nhận tư vấn và báo giá chi tiết cho dự án của bạn! Hotline: 0966 966 205
