


Kinh nghiệm chọn dao tiện, tốc độ trục chính và bước tiến cho thép, inox, nhôm và đồng
13-10-2026 12
Tối ưu hóa quá trình tiện cơ khí đòi hỏi sự phối hợp chuẩn xác giữa vật liệu dao, tốc độ trục chính và bước tiến cho từng loại phôi. Thép, inox, nhôm và đồng đều sở hữu những đặc tính cơ học riêng biệt, đòi hỏi chế độ cắt và góc độ dao cắt được điều chỉnh phù hợp.
Mục lục
Đối với người vận hành máy tiện cơ, máy tiện CNC hay kỹ thuật viên gia công cơ khí, việc tối ưu hóa chế độ cắt luôn là bài toán cốt lõi để cân bằng giữa năng suất, chất lượng bề mặt và tuổi thọ dụng cụ cắt. Không có một bộ thông số dao tiện, tốc độ trục chính và bước tiến nào phù hợp cho mọi loại thép, inox, nhôm hay đồng. Giá trị thực tế phụ thuộc vào mác vật liệu, độ cứng, vật liệu dao, hình học mảnh dao, chiều sâu cắt, độ cứng vững của máy và yêu cầu độ nhẵn bề mặt. Các bảng tốc độ cắt chỉ nên được dùng làm điểm khởi đầu và đối chiếu với dữ liệu của nhà sản xuất dao.
Vì sao phải chọn đúng dao tiện và thông số cắt?
1. Vai trò của việc lựa chọn thông số gia công
- Ảnh hưởng đến năng suất: Quyết định trực tiếp đến thời gian hoàn thành chi tiết và nhịp độ sản xuất.
- Đảm bảo chất lượng: Tác động lớn đến độ chính xác kích thước, dung sai hình học và độ nhẵn bóng bề mặt chi tiết.
- Tối ưu chi phí: Kéo dài tuổi thọ dao, giảm tần suất thay dao và hạn chế mức tiêu thụ năng lượng.
- Ngăn ngừa sự cố: Giảm thiểu các hiện tượng hư hỏng nặng như mẻ dao, rung động cao, cháy bề mặt, phát sinh ba via hoặc phoi quấn nguy hiểm.
2. Những yếu tố cần xác định trước khi tiện
- Vật liệu phôi: Thép carbon, thép hợp kim, inox 304/316, nhôm 6061/7075, đồng nguyên chất hay các hợp kim đồng.
- Loại máy: Máy tiện vạn năng (máy cơ) hay máy tiện CNC; công suất động cơ và dải tốc độ trục chính.
- Kích thước phôi: Đường kính gia công ban đầu, chiều dài gia công và chiều dài phần nhô của chi tiết.
- Công đoạn gia công: Tiện thô (bóc lượng dư lớn), tiện bán tinh hay tiện tinh (đạt kích thước và độ bóng cuối cùng).
- Yêu cầu kỹ thuật: Dung sai, cấp độ nhám bề mặt (Ra), độ đồng tâm và hình dạng chi tiết.
- Điều kiện phụ trợ: Khả năng cấp dung dịch làm mát, hiệu quả thoát phoi và độ cứng vững của toàn hệ thống (Máy - Dao - Đồ gá - Phôi).
3. Mục tiêu của bài viết
Cung cấp phương pháp lựa chọn dao tiện, cách tính tốc độ trục chính và xác định bước tiến ban đầu cho từng nhóm vật liệu, đồng thời trang bị tư duy hiệu chỉnh thông số dựa trên các hiện tượng thực tế tại xưởng.
Hiểu đúng các thông số cắt khi tiện
1. Tốc độ cắt (Vc)
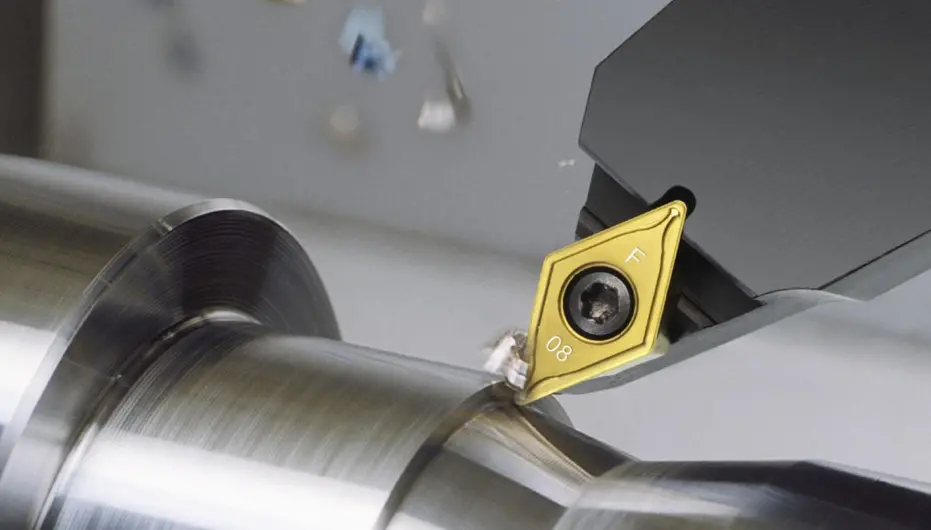
Là tốc độ chuyển động tương đối giữa lưỡi cắt của dao và bề mặt phôi tại vùng cắt, tính bằng mét trên phút (m/phút). Tốc độ cắt là nhân tố quyết định đến nhiệt độ sinh ra tại vùng cắt, mức độ mòn và tuổi thọ của mảnh dao.
2. Tốc độ trục chính (n - RPM)
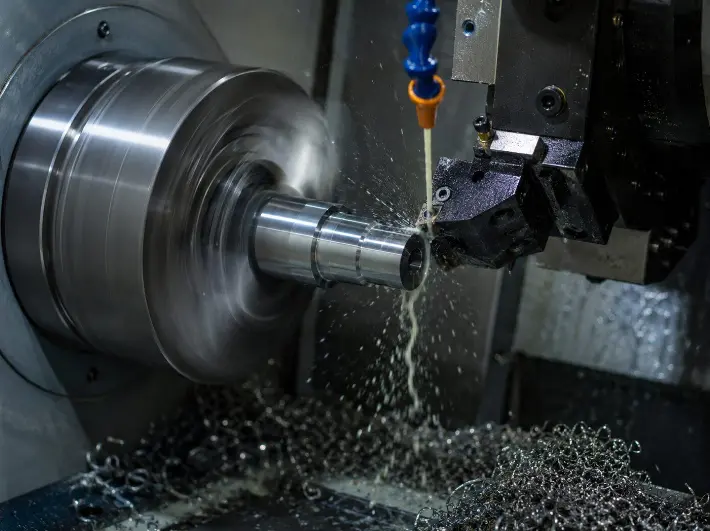
Là số vòng quay của trục chính (phôi) trong một phút. RPM được tính toán từ tốc độ cắt và đường kính gia công; tuyệt đối không chọn giá trị này chỉ dựa trên cảm giác hoặc dùng một tốc độ cố định cho mọi đường kính khác nhau.
3. Bước tiến (f)
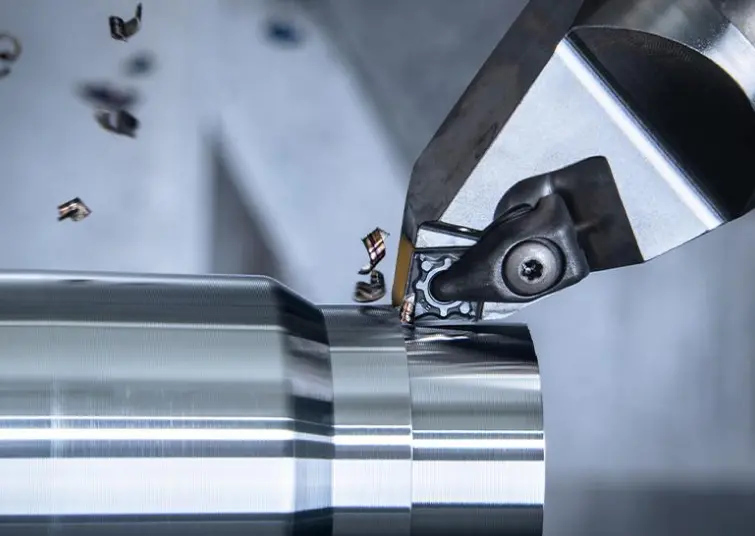
Là quãng đường dao dịch chuyển theo phương chạy dao sau mỗi vòng quay của phôi, tính bằng mm/vòng. Bước tiến tác động trực tiếp đến chiều dày phoi, năng suất bóc vật liệu và độ nhám bề mặt gia công.
Công thức tính toán cơ bản
Tính tốc độ trục chính (RPM):
n = (1000 x Vc ) / π x D
Trong đó:
- n: tốc độ trục chính (vòng/phút).
- Vc: tốc độ cắt (m/phút).
- D: đường kính gia công (mm).
- π ≈ 3,1416.
Tính tốc độ chạy dao theo phút (Vf):
Vf = f x n
Trong đó Vf tính bằng mm/phút và f tính bằng mm/vòng.
Ví dụ minh họa: Tiện trục thép có đường kính D = 50 mm với tốc độ cắt giả định Vc = 120 m/phút:
n = (1000 x 120) / (π x 50) ≈ 764 vòng/phút
Nếu chọn bước tiến f = 0,20 mm/vòng, tốc độ chạy dao sẽ là:
Vf = 0,20 x 764 ≈ 152,8 mm/phút
Kinh nghiệm chọn dao tiện theo vật liệu
1. Các tiêu chí chọn dao
- Vật liệu dụng cụ: Thép gió (HSS) cho máy tốc độ thấp hoặc gia công thủ công; hợp kim cứng (Carbide) phổ biến cho gia công tiện CNC; dao có lớp phủ (CVD/PVD) hoặc dao không phủ.
- Hình học lưỡi cắt: Góc trước, góc thoát, góc nghiêng lưỡi cắt và thiết kế bẻ phoi.
- Bán kính mũi dao: Bán kính lớn giúp tăng độ bền mũi dao và cải thiện độ nhẵn bề mặt khi điều kiện ổn định, nhưng cũng làm tăng lực cắt và nguy cơ rung động.
- Cấp vật liệu mảnh dao: Phải tương thích với nhóm vật liệu gia công (ISO P, M, K, N, S, H) và độ cứng của chi tiết.
- Kiểu cán dao: Cán tiện ngoài, tiện trong (boring bar), tiện ren, cắt đứt hoặc tiện mặt đầu.
2. Bảng định hướng chọn dao theo vật liệu
| Vật liệu phôi | Đặc điểm khi tiện | Hướng lựa chọn dao |
| Thép carbon, thép hợp kim | Lực cắt lớn, sinh nhiệt và gây mòn dao theo thời gian | Carbide nhóm ISO P; chọn cấp dao và hình học phù hợp với độ cứng và công đoạn. |
| Inox 304 / 316 | Dễ bị biến cứng bề mặt, phoi dai, sinh nhiệt tập trung cao | Carbide nhóm ISO M, lưỡi cắt sắc bén, hình học bẻ phoi tối ưu cho inox. |
| Nhôm 6061 / 7075 | Dễ dính dao (lẹo dao), phoi dài và mềm | Dao sắc, góc trước lớn (dương); carbide không phủ hoặc có lớp phủ chuyên dụng cho nhôm. |
| Đồng nguyên chất | Độ dẻo rất cao, dễ gây biến dạng và bám dính lưỡi cắt | Dao cực sắc, hình học chuyên dụng cho vật liệu dẻo, chú trọng kiểm soát phoi. |
| Đồng thau, đồng thanh | Khả năng gia công tốt hơn đồng nguyên chất, dễ bẻ phoi | Chọn dao tùy thuộc thành phần hợp kim cụ thể; tránh dùng chung một loại dao cho mọi mác đồng. |
* Lưu ý: Mảnh dao carbide chuyên dùng cho nhôm thường được thiết kế với bề mặt bóng nhẵn và góc trước dương lớn nhằm giảm ma sát, hạn chế tối đa hiện tượng lẹo dao và hỗ trợ thoát phoi trơn tru.
Kinh nghiệm chọn tốc độ cắt và tốc độ trục chính theo từng vật liệu
1. Tiện thép carbon và thép hợp kim
- Đặc điểm gia công: Thép carbon thấp thường dễ gia công hơn thép hợp kim có độ bền cao. Thép có độ cứng lớn đòi hỏi phải giảm tốc độ cắt và chọn cấp dao chịu mòn, chịu nhiệt tốt. Khi tiện thô, ưu tiên năng suất nhưng vẫn phải đảm bảo độ bền lưỡi cắt.
- Hướng lựa chọn dao: Sử dụng dao carbide nhóm ISO P. Chọn lưỡi cắt khỏe (góc mép lớn) khi tiện thô, cắt gián đoạn hoặc phôi có bề mặt cán nóng chưa đồng đều; chọn dao sắc khi tiện tinh.
- Thông số cần phân tích: Xác định Vc dựa trên mác thép và độ cứng. Tính RPM theo đường kính thực tế. Điều chỉnh bước tiến tăng khi cần nâng năng suất và giảm khi cần bề mặt bóng mịn hoặc tiện chi tiết mảnh.
- Các lỗi thường gặp: Mòn mặt sau, mòn hốc dao, mẻ lưỡi khi cắt gián đoạn, hiện tượng rung động khi cán nhô dài, hoặc phoi dài khó thoát.
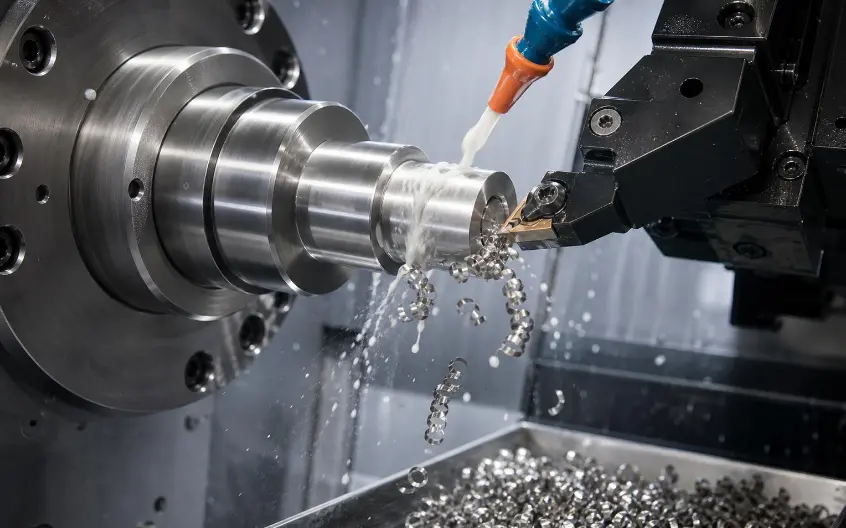
2. Tiện inox (tập trung vào inox 304 và 316)
- Đặc điểm gia công: Inox austenitic có xu hướng biến cứng nhanh chóng dưới tác động của lực cắt. Độ dẫn nhiệt thấp khiến nhiệt lượng tập trung cục bộ tại mũi dao. Phoi dai khó bẻ, dễ xuất hiện lẹo dao và mẻ mỏi lưỡi cắt.
- Hướng lựa chọn dao: Mảnh carbide nhóm ISO M với lớp phủ chống mài mòn nhiệt. Hình học bẻ phoi chuyên dụng cho inox, đảm bảo độ sắc cần thiết nhưng vẫn giữ đủ độ bền.
- Kinh nghiệm điều chỉnh: Không áp dụng máy móc tốc độ cắt của thép carbon sang inox. Tuyệt đối tránh để dao rà hoặc dừng lại trên bề mặt đang gia công vì sẽ làm lớp bề mặt bị chai cứng. Không giảm bước tiến quá thấp khiến lưỡi dao chỉ cọ xát thay vì cắt gọt.
3. Tiện nhôm và hợp kim nhôm
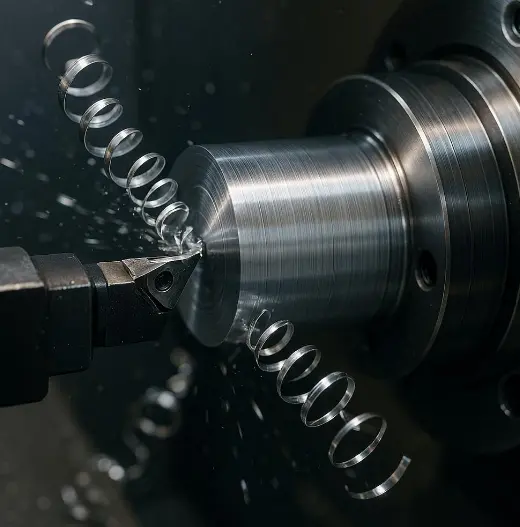
- Đặc điểm gia công: Cho phép chạy ở tốc độ cắt rất cao so với thép. Tuy nhiên, nhôm mềm dễ bám vào lưỡi cắt gây lẹo dao, phoi dài dễ quấn quanh chi tiết gây mất an toàn.
- Hướng lựa chọn dao: Dao sắc bén, góc trước dương lớn, mặt dao được đánh bóng nhẵn. Dùng carbide không phủ hoặc lớp phủ chuyên dụng (như DLC).
- Kinh nghiệm điều chỉnh: Có thể tăng cao tốc độ cắt nếu máy và hệ thống gá cân bằng tốt. Cần theo dõi sát sao hiện tượng lẹo dao, phoi quấn và kiểm tra độ đồng tâm trước khi tăng tốc trên chi tiết nhỏ hoặc dài.
4. Tiện đồng nguyên chất và hợp kim đồng
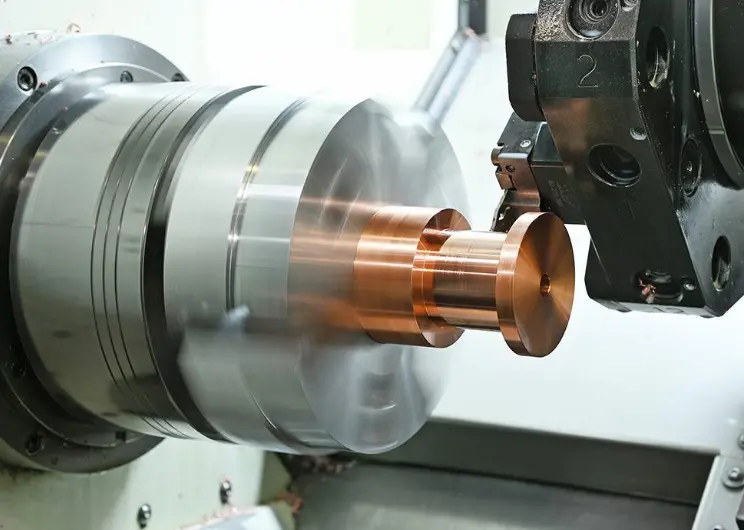
- Đặc điểm gia công: Đồng nguyên chất có độ dẻo cực cao, lực cắt và cách tạo phoi khác biệt rõ rệt so với đồng thau. Đồng thau dễ cắt gọt hơn nhưng đòi hỏi kiểm soát tốt ba via và độ bóng bề mặt.
- Hướng lựa chọn dao: Sử dụng dao sắc, thiết kế tối ưu cho vật liệu dẻo. Chú trọng ngăn ngừa bám dính và biến dạng bề mặt đối với đồng nguyên chất.
- Kinh nghiệm điều chỉnh: Không mặc định đồng nguyên chất và đồng thau dùng chung một chế độ cắt. Nên chạy thử trên một đoạn phôi ngắn để kiểm tra độ nhẵn bề mặt và hình thái phoi trước khi sản xuất hàng loạt.
Bảng thông số cắt tham khảo theo từng loại vật liệu
Lưu ý: Các bảng dưới đây chỉ dùng làm điểm khởi đầu tham khảo, không phải là giá trị tối ưu tuyệt đối cho mọi trường hợp.
1. Bảng tham khảo tốc độ cắt (Vc)
| Vật liệu tham khảo | Dao HSS – Vc (m/phút) | Dao Carbide – Vc (m/phút) |
| Thép carbon thấp | 25 – 35 | 90 – 150 |
| Thép carbon trung bình (ủ) | 20 – 30 | 60 – 100 |
| Inox 304 / 316 (ủ) | 20 – 30 | 50 – 80 |
| Nhôm và hợp kim nhôm dễ gia công | 75 – 110 | 200 – 300 |
| Đồng nguyên chất | 18 – 25 | 40 – 90 |
| Đồng thau dễ cắt gọt | 40 – 60 | 100 – 180 |
2. Bảng tham khảo bước tiến (f) cho tiện ngoài
| Vật liệu | Tiện thô (mm/vòng) | Tiện tinh (mm/vòng) |
| Thép carbon thấp | 0,15 – 0,35 | 0,05 – 0,15 |
| Thép carbon trung bình | 0,2 – 0,30 | 0,05 – 0,12 |
| Inox 304 / 316 | 0,10 – 0,25 | 0,05 – 0,12 |
| Nhôm | 0,15 – 0,40 | 0,05 – 0,15 |
| Đồng nguyên chất | 0,10 – 0,25 | 0,05 – 0,12 |
| Đồng thau dễ cắt gọt | 0,10 – 0,30 | 0,05 – 0,15 |
Hướng dẫn chọn RPM và feed rate trong thực tế
1. Quy trình thiết lập thông số chuẩn
- Bước 1 (Xác định vật liệu): Ghi rõ mác vật liệu, kiểm tra độ cứng và trạng thái nhiệt luyện.
- Bước 2 (Chọn dao): Lựa chọn vật liệu dao, cấp dao, hình học bẻ phoi và bán kính mũi dao phù hợp.
- Bước 3 (Chọn tốc độ cắt ban đầu): Tra tài liệu nhà sản xuất; chọn mức bảo thủ nếu hệ thống chưa đảm bảo độ cứng vững tối đa.
- Bước 4 (Tính RPM): Áp dụng công thức tính tốc độ trục chính, đối chiếu với giới hạn tốc độ của máy, mâm cặp và chi tiết.
- Bước 5 (Thiết lập bước tiến & chiều sâu cắt): Cân đối giữa yêu cầu năng suất, độ nhám bề mặt, công suất máy và khả năng thoát phoi.
- Bước 6 (Cắt thử và đánh giá): Quan sát hình thái phoi, lắng nghe âm thanh cắt, kiểm tra độ rung và chất lượng bề mặt trước khi chạy chính thức.
2. Lưu ý đặc thù với máy tiện CNC
- Chế độ tốc độ:
- Sử dụng tốc độ trục chính không đổi (RPM cố định) hoặc tốc độ cắt không đổi (G96 - Constant Surface Speed).
- Khi tiện mặt đầu hướng vào tâm (G96), RPM lý thuyết sẽ tăng rất nhanh khi đường kính giảm dần. Do đó, luôn phải cài đặt giới hạn tốc độ tối đa (G50 hoặc G92 max RPM) để bảo vệ an toàn cho mâm cặp và phôi.
Các lỗi thường gặp và cách khắc phục
| Hiện tượng sự cố | Nguyên nhân phổ biến | Hướng xử lý khắc phục |
| Dao nhanh mòn, hỏng lưỡi | Tốc độ cắt (Vc) quá cao, cấp dao không phù hợp, làm mát kém. | Giảm Vc, kiểm tra lại cấp dao và tăng lưu lượng dung dịch làm mát. |
| Inox bị chai cứng bề mặt | Dao bị rà hoặc dừng trên bề mặt, bước tiến quá nhỏ. | Duy trì đường chạy dao ổn định, tăng bước tiến thích hợp để phá lớp biến cứng. |
| Nhôm bám lên lưỡi dao (lẹo dao) | Ma sát lớn, góc độ dao chưa chuẩn, làm mát kém. | Sử dụng dao sắc chuyên dụng cho nhôm, kiểm tra hệ thống dung dịch làm mát. |
| Phoi dài, quấn quanh chi tiết | Hình học bẻ phoi không đúng, bước tiến hoặc chiều sâu cắt quá nhỏ/lớn. | Đổi mảnh dao có góc bẻ phoi phù hợp, điều chỉnh lại chế độ cắt. |
| Bề mặt chi tiết có vết rung | Hệ thống thiếu cứng vững, cán dao nhô dài quá mức, thông số cắt lớn. | Rút ngắn chiều dài nhô của cán dao, gia cố kẹp chặt, giảm bước tiến hoặc chiều sâu cắt. |
| Dao mẻ đột ngột | Va đập, phôi không đồng đều, lưỡi cắt quá yếu hoặc tải trọng vượt mức. | Kiểm tra lại độ đồng tâm phôi, gá kẹp, giảm chiều sâu cắt thô hoặc chọn dao khỏe hơn. |
Kinh nghiệm tối ưu thông số để tăng tuổi thọ dao
1. Phân định rõ công đoạn:
- Tiện thô: Tập trung bóc lượng dư nhanh chóng, ưu tiên độ bền của cụm dao-máy.
- Tiện bán tinh: Cân bằng giữa lượng dư còn lại, năng suất và độ bóng.
- Tiện tinh: Kiểm soát chặt chẽ bước tiến, bán kính mũi dao và độ cứng vững để đạt dung sai chính xác.
3. Kiểm soát yếu tố ngoại vi: Thường xuyên kiểm tra lưu lượng dung dịch làm mát, độ mòn ổ trục chính, mâm cặp, độ sạch bề mặt gá kẹp và chiều dài nhô của cán dao.
Kết luận
Việc làm chủ quy trình tiện kim loại không chỉ dựa vào kinh nghiệm cảm tính mà phải tuân thủ ba nguyên tắc cốt lõi:
- Lựa chọn đúng dao dựa trên tính chất cơ lý tính của từng loại vật liệu phôi.
- Tính toán chính xác RPM từ tốc độ cắt và đường kính, đồng thời chọn bước tiến tương thích với yêu cầu công đoạn.
- Luôn bắt đầu từ dữ liệu tham khảo uy tín, kiểm tra kỹ giới hạn an toàn của thiết bị và tinh chỉnh thông số thông qua quá trình cắt thử nghiệm có kiểm soát.
